Het productieproces

Wereldwijde productie met een Italiaans hart

90% van de verticale liftmodules (VLM’s) van Modula wordt intern geproduceerd, van grondstoffen en halffabricaten tot het eindproduct, via een sterk gedigitaliseerd proces dat volledig Made in Italy is.

Elk Modula-onderdeel ontstaat uit een geïntegreerd, gecontroleerd en onderling verbonden productieproces waarin robottechnologie, mechanische expertise en ambachtelijke aandacht voor detail samenkomen.

Van de ruwe plaatmetaalbewerking tot de complete verticale liftmodule: elke productiefase is ontworpen om kwaliteit, traceerbaarheid en langdurige betrouwbaarheid te garanderen.

Een productiesysteem dat de taal van Italiaanse innovatie spreekt, met een wereldwijde blik.

1. Van plaatmetaal tot het hart van Modula: trays en panelen

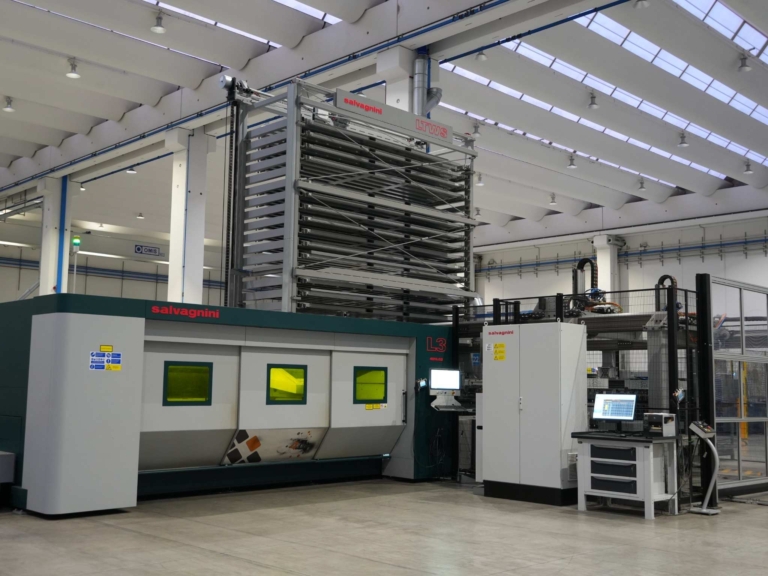
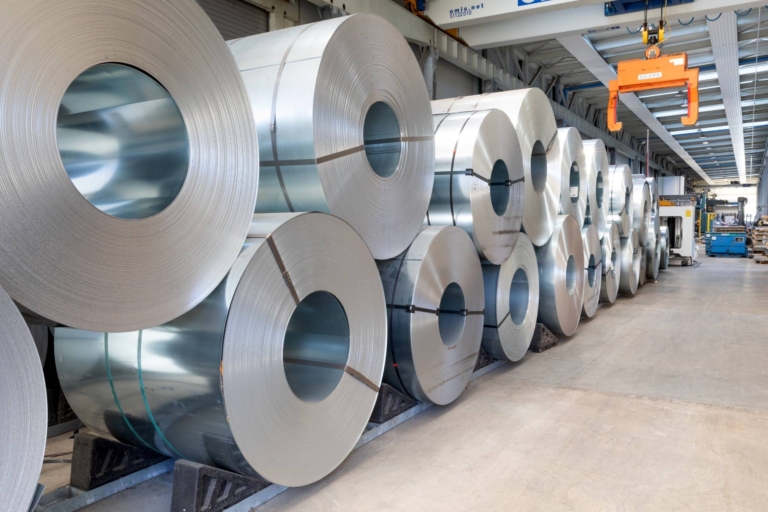
De productiecyclus begint bij de richt- en snijmachine, waar dagelijks verzinkte staalplaten worden gesneden voor de productie van trays en verticale kolommen.

Voor de buitenpanelen wordt voorgelakt plaatmetaal gebruikt: verzinkt staal dat is voorzien van een gekleurde pvc-folie.

De richt- en snijmachine draait dagelijks één ploeg van acht uur en verwerkt per week ongeveer 300 ton verzinkt staal en 12.000 m² voorgelakt plaatmateriaal.

De rollen plaatstaal worden volgens de dagelijkse productieplanning verwerkt tot stalen platen. Deze worden vervolgens opgeslagen in magazijnen die de afdelingen voor lasersnijden, ponsen en paneelproductie bevoorraden. Alle afdelingen bevinden zich in dezelfde productiefaciliteit en de materialen worden met speciale transportsystemen verplaatst.

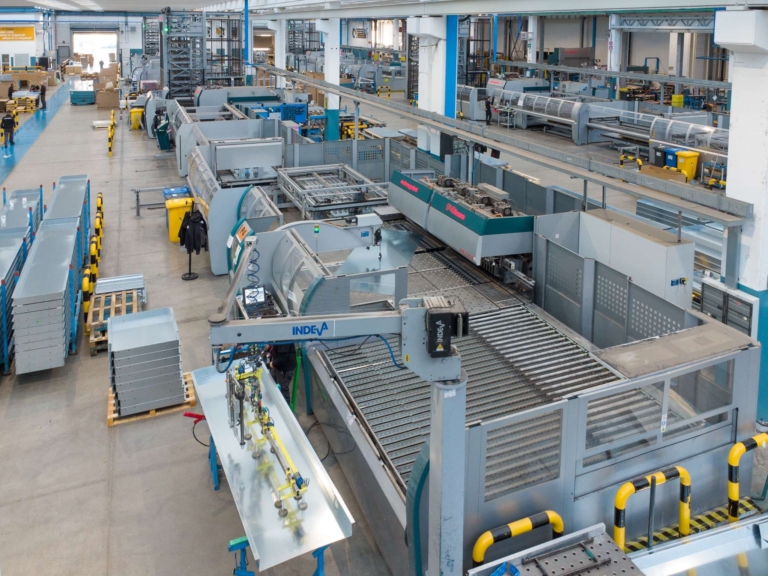
Zes pons- en paneelproductielijnen verwerken de gesneden staalplaten tot panelen en trays. De lijnen zijn identiek en onderling uitwisselbaar: drie worden gebruikt voor trays en drie voor panelen. Elke lijn produceert gemiddeld 350 trays en 500 panelen per dag.

novastilmec

Paneelproductie

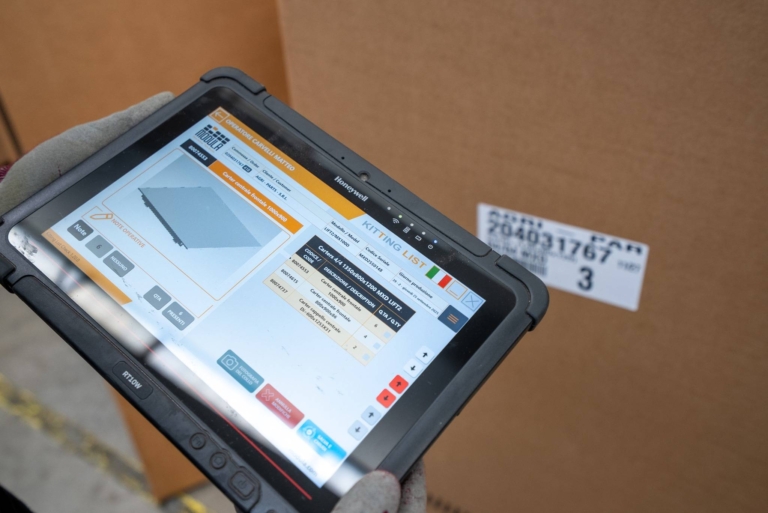
De panelen worden in de fabriek geponst en gebogen en per productieorder beheerd. Vervolgens worden ze direct verpakt in dozen die bestemd zijn voor de eindklant en voorzien zijn van barcode-etiketten. Eventuele uitval wordt rechtstreeks aan de productielijn afgehandeld om de volledigheid van de order te waarborgen en stilstand tot een minimum te beperken.

Daarna worden de panelen naar de kittingzone gebracht, waar vóór verzending kwaliteitscontroles en een verificatie van de codes worden uitgevoerd.

Kwaliteitscontrole

Trayproductie

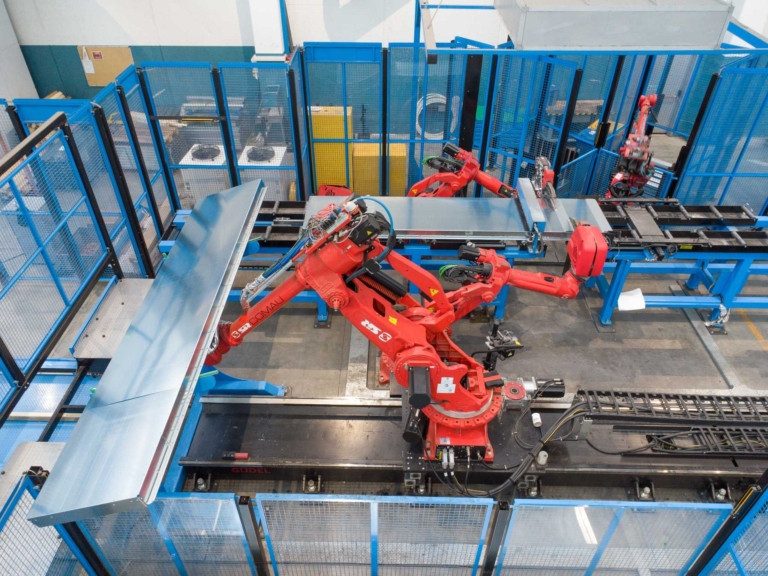
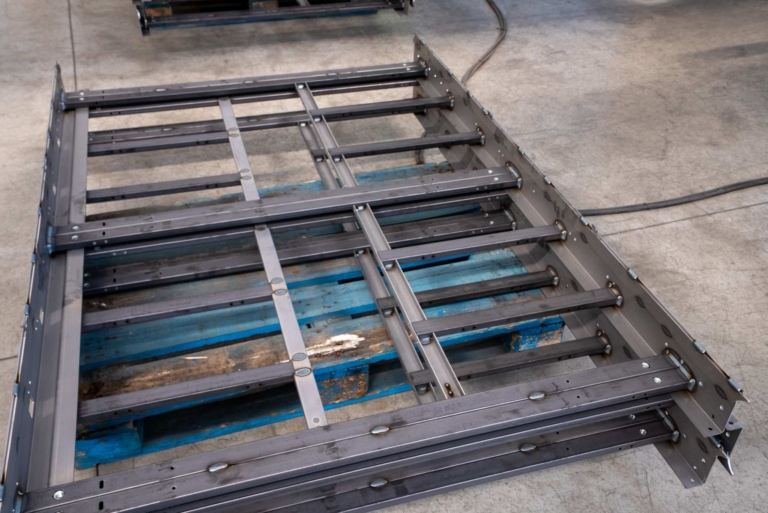
De trays doorlopen een specifiek productieproces. Na het ponsen en buigen — uitgevoerd op gespecialiseerde lijnen die vergelijkbaar zijn met die voor de panelen — gaan ze naar het lasstation voor verstevigingen. Dit station bestaat uit drie robotcellen met antropomorfe robots die de zogenoemde omega-profielen onder het trayoppervlak lassen. De robots nemen de trays op, positioneren ze en lassen de metalen verstevigingen op de onderzijde om stevigheid en stabiliteit te garanderen.

Deze fase is essentieel en hangt af van het draagvermogen van elke tray. De trays zijn verkrijgbaar in uitvoeringen van 250, 500, 750 en 990 kg. Het draagvermogen bepaalt hoeveel verstevigingen nodig zijn. Voor de DD-trays met een diepte van 1.257 mm is er een aparte robotcel voor de nieuwe productlijn, waar antropomorfe robots de omega-profielen volgens de vereiste geometrieën monteren.

Na het aanbrengen van de verstevigingen gaan de trays naar het montagestation voor de geleiders: de onderdelen waarmee de tray zich binnen het Modula-systeem kan verplaatsen. Deze productiefase is inmiddels geautomatiseerd met twee robotcellen die zijn uitgerust met een machinevisionsysteem. Dit systeem bepaalt nauwkeurig waar de geleiders op de tray moeten worden gemonteerd. Een camera registreert de positie, waarna de robot de vier geleiders op exact de juiste plaatsen vastschroeft en bevestigt.

De laatste fase van de trayproductie is de verpakking. Daarna worden de trays rechtstreeks naar de expeditieafdeling gestuurd.

Onze werkwijze
Onze werkwijze

2. Montage, bekabeling en testen van liften en elektrische panelen

In een speciaal daarvoor bestemde ruimte vinden de mechanische montage, elektrische bekabeling en het testen van de liften en elektrische panelen plaats.

Bekabeling

Het elektrische paneel

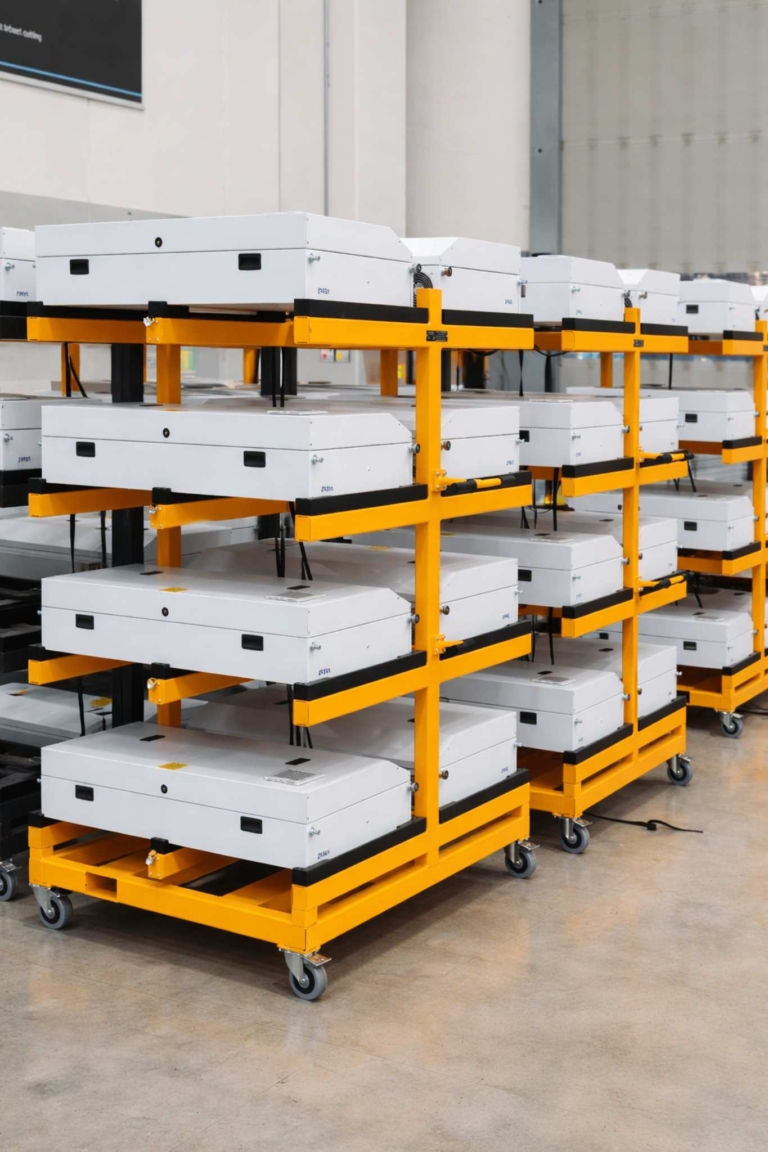
Het elektrische paneel, dat zich aan de onderzijde van onze verticale liftmodules bevindt, wordt geproduceerd door een vaste leverancier met wie Modula al jarenlang samenwerkt en hoeft alleen nog te worden afgemonteerd.

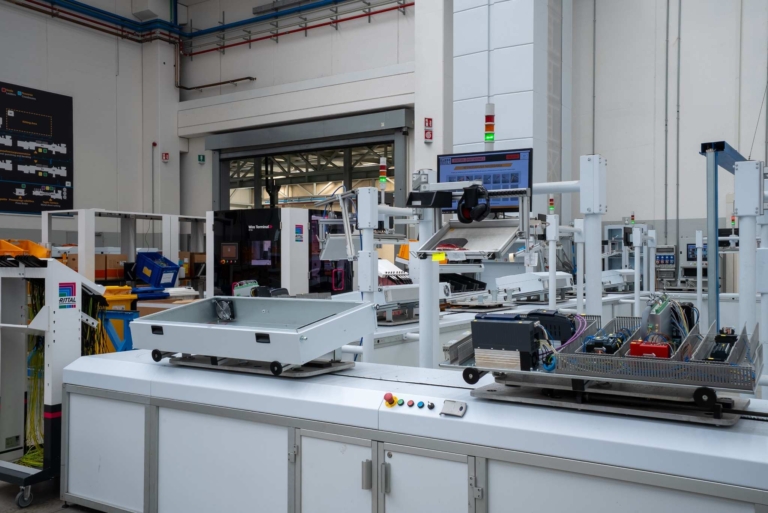
De speciale montagelijn bestaat uit zeven werkstations, die elk zijn voorzien van een interactief scherm. Dit begeleidt de operator stap voor stap door de verschillende fasen van de montage van alle onderdelen.

Elke operator meldt zich aan met een persoonlijke badge, waarmee het werkstation om veiligheidsredenen wordt geactiveerd.

Elk station beschikt over twee werkposities om de operationele continuïteit te waarborgen, ook wanneer zich een storing voordoet.

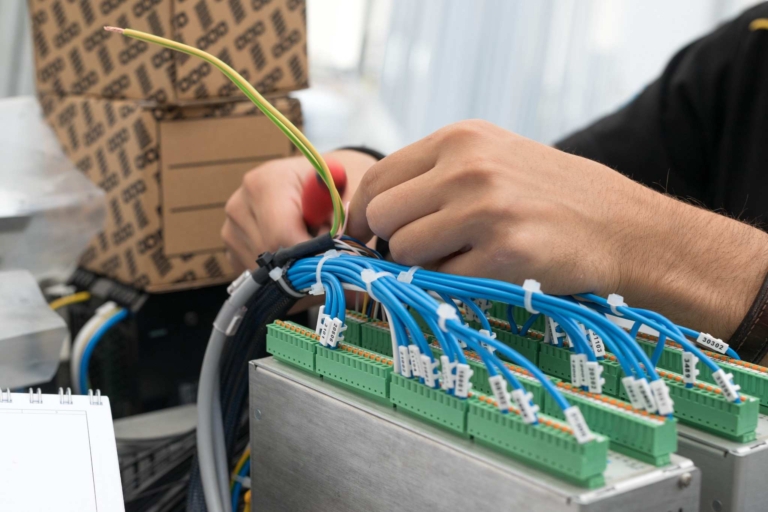
Naast de lijn bevindt zich een innovatief Rittal-station, waar het snijden, strippen, aanbrengen van adereindhulzen en markeren van kabels in één geïntegreerd proces plaatsvindt. Elke kabel wordt daarbij aan de hand van een specifieke code gedefinieerd en traceerbaar gemaakt.

Dankzij dit systeem is het risico op slechte contacten tijdens de installatie weggenomen en is de betrouwbaarheid van de bekabeling verbeterd.

Na voltooiing wordt elk paneel getest.

Door de invoering van vooraf geconfectioneerde kabels is de installatietijd met ongeveer anderhalve dag verkort.

Op de elektrische afdeling worden ook de zijdelingse veiligheidspanelen van het Modula-systeem gemonteerd en getest. Deze panelen zijn voorzien van speciale koppelingssensoren die de werking van de machine om veiligheidsredenen stoppen zodra een paneel wordt verwijderd.
Onze werkwijze
Onze werkwijze

De mechanische afdeling voor de lift

Hier wordt de lift — de echte ‘elevator’ van het Modula-systeem — gemonteerd, samen met andere mechanische voormontages, zoals de deurzijstukken en motoreenheden.

Het ontvangstmagazijn, dat zich in een apart gebouw bevindt, bestaat uit zes Modula-VLM’s en een stellingbedieningsapparaat van System Logistics, waarmee maximaal 6.000 palletplaatsen worden beheerd.

De onderdelen worden op basis van de productiebehoeften verzameld, waardoor de workflow wordt geoptimaliseerd en de voorraadniveaus onder controle blijven. De operators monteren de liften handmatig met reductiemotoren en andere mechanische onderdelen.

Op de afdeling voor motortests en kitting worden twee Modula Pallet-systemen gebruikt voor de opslag van motoren. Deze oplossing voorkomt obstakels op de werkvloer, verhoogt de veiligheid bij het hanteren en optimaliseert de bevoorrading van de werkstations.

Onze werkwijze
Onze werkwijze

3. Structurele componenten en gespecialiseerde processen

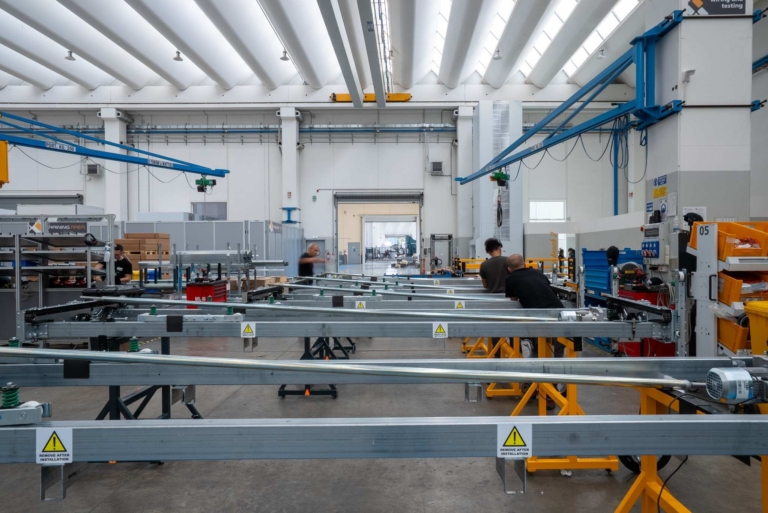
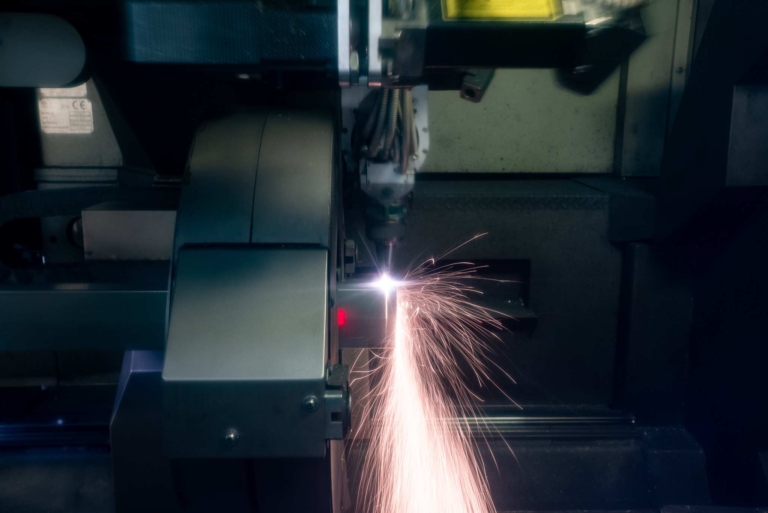
Naast de afdelingen voor ponsen en paneelproductie bevinden zich drie fiberlasersnijsystemen voor het snijden van staanders, dwarsbalken, zijpanelen en ladderrails — stuk voor stuk essentiële structurele onderdelen van de Modula-VLM. Deze componenten worden nog steeds in kleine series geproduceerd onder rechtstreeks toezicht van de operator.

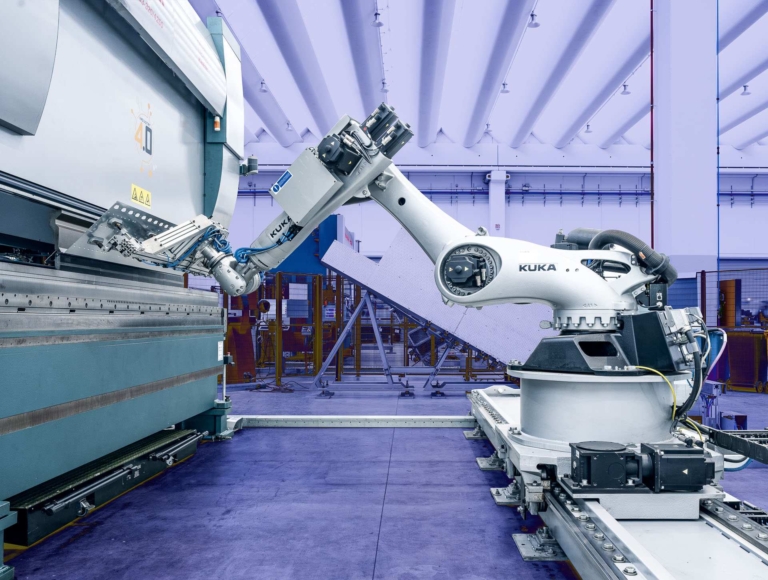
Voor de productie van staanders en ladders worden twee geautomatiseerde buigsystemen gebruikt, die beide zijn geïntegreerd met antropomorfe robots voor het laden en lossen. Deze systemen verwerken zelfstandig de verticale kolommen — de staanders — en de zijpanelen van de ladders, die vooraf met de laser zijn gesneden.

De antropomorfe robot coördineert bovendien de aanvoer naar de VLM tijdens het laden en lossen, waardoor de materiaalstroom wordt geoptimaliseerd en stilstand wordt beperkt.

Lasersnijden

Staanders

De staanders vormen de belangrijkste dragende elementen van de Modula-constructie en worden volledig intern geproduceerd. Hierdoor zijn volledige kwaliteitscontrole en traceerbaarheid van het productieproces gegarandeerd.

De productie begint bij het fiberlasersnijsysteem, dat is uitgerust met een automatisch lossysteem en zich tegenover de buigafdeling bevindt. Hier worden de staanders gesneden, waarna ze worden gebogen en voorbereid voor montage.

Staanders – lascel

Ladders

De ladders worden geproduceerd in twee robotgestuurde lascellen, waar intern gesneden en gebogen onderdelen met MIG-lassen worden samengevoegd.

Na het lassen worden de ladders extern gelakt. Vervolgens worden ze per order als complete kit teruggeleverd, klaar voor montage.

Alle structurele onderdelen van de ladders worden intern geproduceerd, wat een constante kwaliteit en hoge maatnauwkeurigheid garandeert.

Ladders

Dwarsbalken en constructies

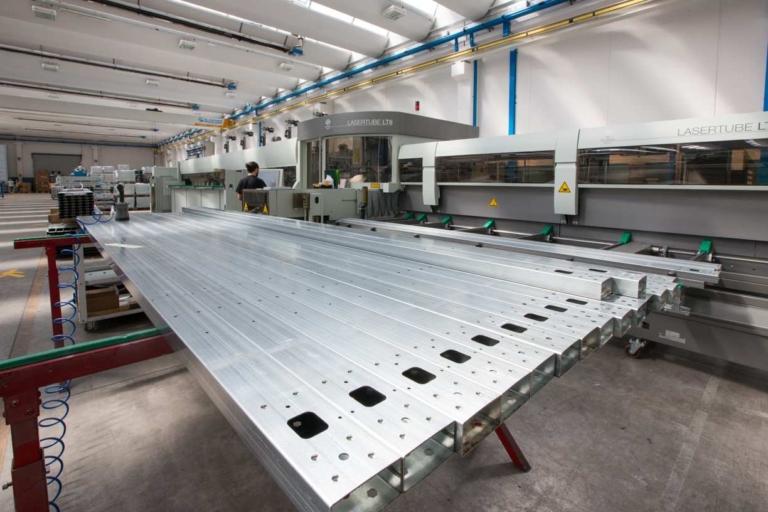
De verbindingsdwarsbalken van de Modula-constructie worden geproduceerd met LT8-buissnijsystemen, die gemiddeld 12.000 meter stalen buisprofielen per week verwerken.

De gesneden onderdelen worden door automatische robots gelost, gestapeld en voorbereid voor de daaropvolgende invoer- of montagefasen.

LT8

4. Automatische kitting van alle VLM-componenten

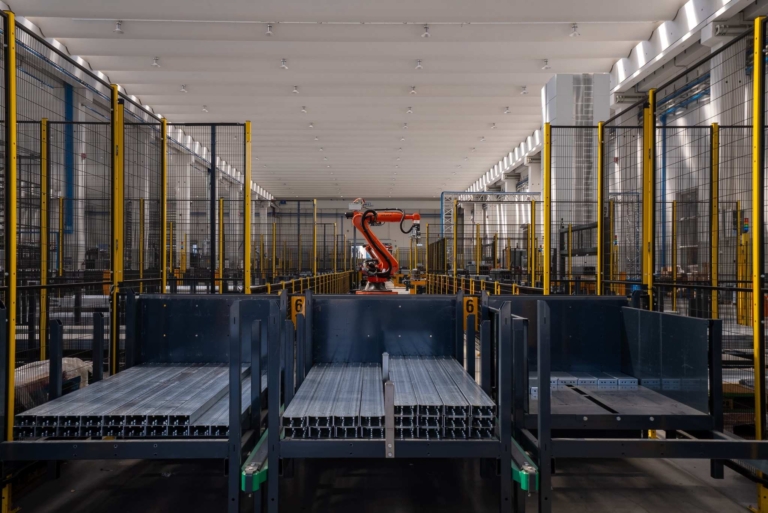
Aan het einde van de productiecyclus beheert een automatisch kittingsysteem de samenstelling van de pakketten die klaar zijn voor montage.

Twee op rails gemonteerde robots halen staanders, dwarsbalken en schoren uit de VLM’s en stellen de montagekits volledig automatisch samen.

Dit systeem heeft de eerdere handmatige werkzaamheden vervangen en zorgt voor meer snelheid, precisie en operationele veiligheid.

Kitting

5. Productie van de Slim-serie

Op de productielocatie in Salvaterra bevindt zich een speciale productielijn voor de Slim-serie, met een zesde pons- en paneelproductielijn voor de vervaardiging van voorraadcomponenten die tijdens de montage- en paneelproductiefasen worden gebruikt.

Deze afdeling garandeert een constante beschikbaarheid van componenten en kortere doorlooptijden voor de Slim-modellen.

Slim-serie