La gestione del magazzino alimentare è l’insieme di processi, criteri organizzativi e tecnologie con cui un’azienda del settore riceve, conserva, traccia e movimenta alimenti, ingredienti e materiali di confezionamento, assicurando che ogni prodotto mantenga qualità e sicurezza fino alla spedizione. A differenza di altri settori non si riduce all’organizzazione degli spazi: impone temperature e umidità controllate, tracciabilità obbligatoria lungo tutta la filiera, continuità operativa delle linee produttive e di imbottigliamento e piena conformità normativa. Sono requisiti che raramente convivono tutti insieme in un altro settore, e che rendono la gestione del magazzino alimentare un’attività con regole proprie.
Ottimizzare lo stoccaggio alimentare significa quindi tenere insieme tre esigenze spesso in tensione: proteggere prodotti deperibili e sensibili, muoverli con rapidità e precisione, documentare ogni movimento. In questo articolo vediamo quali sono le caratteristiche specifiche del magazzino alimentare, le principali sfide operative e come l’automazione aiuta a risolverle.
Le caratteristiche specifiche del magazzino alimentare
Un magazzino alimentare si distingue da qualsiasi altro magazzino industriale per una combinazione di fattori che ne condizionano ogni scelta gestionale:
- Deperibilità dei prodotti: molte referenze hanno una vita utile limitata, rendendo la rotazione delle scorte non un’opzione di efficienza, ma un vincolo per evitare perdite e scarti.
- Requisiti igienico-sanitari: materiali, superfici e condizioni ambientali devono impedire contaminazioni e proliferazione microbica, con standard di pulizia più stringenti rispetto ad altri settori.
- Rotazione delle scorte (FIFO e FEFO): le scorte vanno ruotate per non lasciare in giacenza merce prossima alla scadenza. Al criterio FIFO (First In, First Out) si affianca, e spesso prevale, il FEFO (First Expired, First Out): a uscire per primo non è il lotto entrato per primo, ma quello con la data di scadenza più vicina.
- Tracciabilità di filiera: ogni lotto deve essere identificabile e ricostruibile a monte e a valle, dal ricevimento alla spedizione, per rispondere a richiami e controlli.
- Picchi stagionali: domanda e produzione seguono stagionalità marcate: alcune legate al calendario (festività, vendemmia, campagne promozionali), altre alla natura stessa del prodotto (come i gelati e prodotti tipici di stagione) con volumi che possono variare sensibilmente in poche settimane.
- Variabilità degli SKU: ingredienti, semilavorati, prodotti finiti, imballaggi e materiali accessori convivono nello stesso flusso, con caratteristiche fisiche e di conservazione molto diverse tra loro.
Le principali sfide operative
Queste caratteristiche non restano soltanto sulla carta: si traducono in pressioni operative quotidiane che si sommano e si condizionano a vicenda. Gestire contemporaneamente deperibilità, requisiti igienici, rotazione delle scorte e alta variabilità degli SKU significa che un problema in un’area – un ritardo nel prelievo, una giacenza non allineata, una condizione ambientale fuori parametro – si propaga rapidamente al resto del flusso, con effetti su costi, qualità e conformità.
Sono questi i nodi critici su cui si misura la logistica alimentare, e da cui nascono le sfide operative più ricorrenti del magazzino.
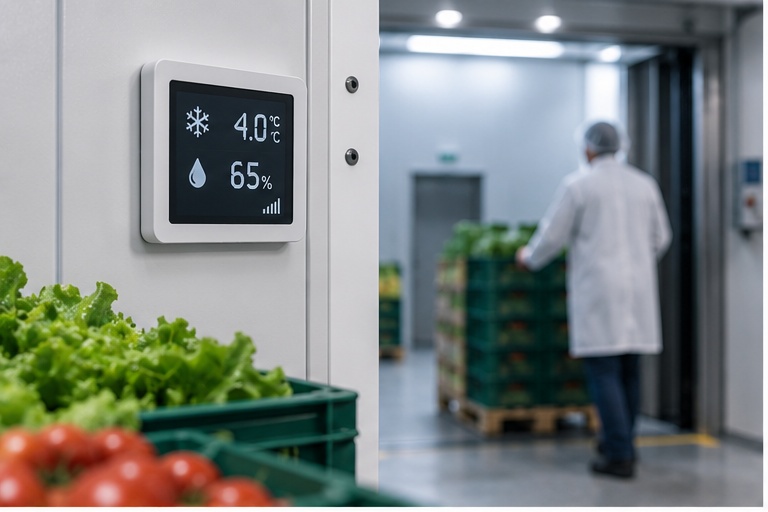
Controllo della temperatura e dell’umidità
Nel settore alimentare la sensibilità a temperatura e umidità non riguarda solo i prodotti freschi o refrigerati. Quando le condizioni ambientali oscillano, anche gli ingredienti secchi, i semilavorati, le etichette e i materiali di confezionamento possono alterarsi, perdendo qualità, aderenza o integrità. La sfida non è raggiungere una temperatura precisa, ma mantenerla stabile nel tempo insieme all’umidità relativa, anche mentre gli operatori accedono di continuo alla merce.
Uno scostamento prolungato può compromettere un lotto e, in alcuni casi, violare i parametri richiesti dalle procedure igienico-sanitarie. Per questo il controllo climatico deve essere continuo e monitorabile, non affidato a verifiche saltuarie.
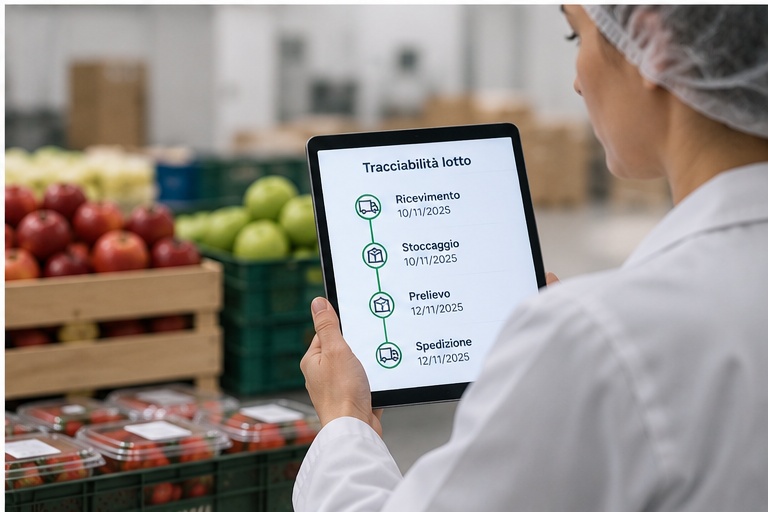
Tracciabilità e gestione delle scadenze
Ogni lotto deve essere identificabile in qualsiasi momento: dove si trova, in quale quantità, con quale data di scadenza. Questa informazione è la base per applicare correttamente la logica della rotazione delle scorte, in particolare la logica FEFO, e per rispondere con rapidità a un richiamo, ricostruendo il percorso del prodotto a monte e a valle. Quando la tracciabilità è affidata a registri cartacei e controlli visivi, il processo diventa lento e vulnerabile all’errore: una registrazione mancata o una posizione sbagliata possono far scadere merce ancora in giacenza o rendere difficile isolare un lotto non conforme.
In un contesto in cui la tracciabilità di filiera è un obbligo e non un’opzione, la gestione manuale rappresenta un rischio operativo e di conformità.
Continuità delle linee di produzione e imbottigliamento
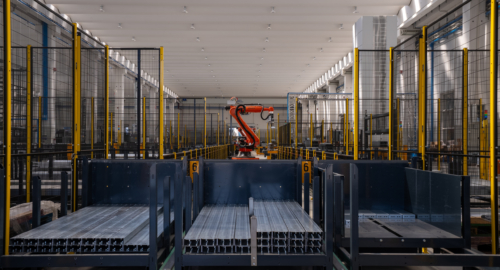
Le linee alimentari e di imbottigliamento, una volta avviate, sono difficili da fermare senza costi. Ogni interruzione per recuperare un ricambio, un componente per il cambio formato o un materiale accessorio non blocca solo una postazione: rallenta l’intero stabilimento e riduce la produttività del flusso produttivo. Il tempo speso a cercare la parte corretta è un costo nascosto che si somma a ogni cambio operazione. Garantire che la merce giusta sia sempre disponibile e immediatamente reperibile diventa quindi una condizione per mantenere la continuità e ridurre i tempi di cambio linea.
Gestione dei materiali accessori (etichette, tappi, imballaggi)
La gestione dei materiali accessori è una delle attività più complesse e sottovalutate del magazzino alimentare, soprattutto nel mondo della produzione di vino, olio e aceto. Etichette, tappi, capsule e imballaggi si presentano in migliaia di codici diversi, spesso in piccole quantità per singolo lotto e con frequenti variazioni legate a stagionalità, annate e campagne promozionali.
Richiamare il materiale corretto per il confezionamento richiede precisione assoluta: un’etichetta sbagliata può compromettere un intero lotto di prodotto finito, con impatti sia economici sia di conformità. A ciò si aggiunge la necessità di proteggere questi materiali da smarrimenti, danneggiamenti e, in alcuni casi, da furti.
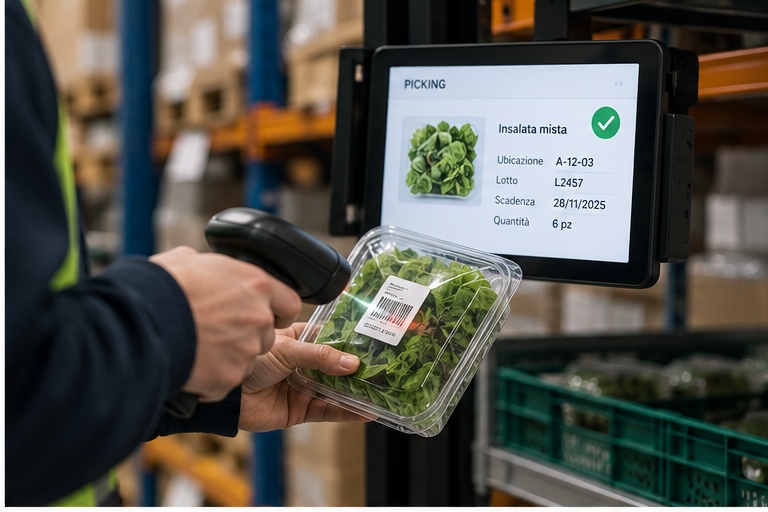
Riduzione degli sprechi e degli errori di picking
Nel magazzino alimentare un errore di picking non è mai solo un ordine sbagliato. Comporta resi, rilavorazioni e ritardi, ma nel caso di prodotti deperibili si traduce spesso in scarto: la merce prelevata per errore e riportata a magazzino può aver perso valore o essere prossima alla scadenza.
Alla stessa logica risponde l‘ottimizzazione dello spazio: un magazzino disordinato o sotto-utilizzato allunga i tempi di ricerca, moltiplica gli errori e alza i costi per unità stoccata. Ridurre errori e sprechi non è quindi solo una questione di efficienza, ma incide direttamente sulla marginalità e sulla sostenibilità dell’operazione.
Stoccaggio a temperatura controllata: quando serve e come gestirlo
Non tutto ciò che transita da un magazzino alimentare richiede un ambiente controllato: il controllo climatico serve quando il prodotto o il materiale stoccato è sensibile a temperatura e umidità e ne va evitato il deterioramento. È il caso, ad esempio, di determinati ingredienti, semilavorati o materiali che richiedono condizioni ambientali stabili per conservare integrità e qualità. Distinguere questi casi è il primo passo; il secondo è dotarsi di uno stoccaggio capace di mantenere e monitorare da sé le condizioni richieste, senza affidarsi a controlli discrezionali.
È qui che entra in gioco una soluzione come Modula Climate Control, il magazzino a temperatura controllata progettato per conservare materiali sensibili alle variazioni di temperatura e umidità. Parte dalla struttura del magazzino automatico verticale Modula Lift e la equipaggia con un sistema di isolamento termico e un impianto di refrigerazione che ne controllano le condizioni ambientali interne. Le sue caratteristiche tecniche principali:
- Range di temperatura tra 2 °C e 40 °C e controllo dell’umidità relativa ≥ 5%, con configurazione della coppia temperatura/umidità definita in base alle condizioni di stoccaggio richieste e all’ambiente di installazione.
- Isolamento termico in pannelli di poliuretano espanso, che rivestono il magazzino verticale su ogni lato realizzando una struttura coibentata.
- Serramento a taglio termico con finestre indipendenti apribili verso l’esterno, così l’operatore raggiunge ogni punto della baia senza compromettere la temperatura interna.
- Impianto basato su UTA (unità di trattamento aria) che regola la temperatura sfruttando l’acqua fredda di un chiller esterno, solitamente fornito dal cliente; l’aria viene fatta circolare e refrigerata tra i cassetti attraverso apposite canalizzazioni.
- Sonde interne di temperatura e umidità che monitorano in continuo le condizioni ambientali, sia all’interno del magazzino sia nella zona della baia.
- Unità di deumidificazione, posta all’esterno della coibentazione, per ridurre ulteriormente l’umidità relativa all’interno del magazzino nelle applicazioni che lo richiedono.
Mantenere stabile la coppia temperatura/umidità permette così di proteggere ingredienti, semilavorati e materiali sensibili per tutta la loro permanenza a magazzino, integrando la conservazione nel normale flusso di stoccaggio e prelievo.
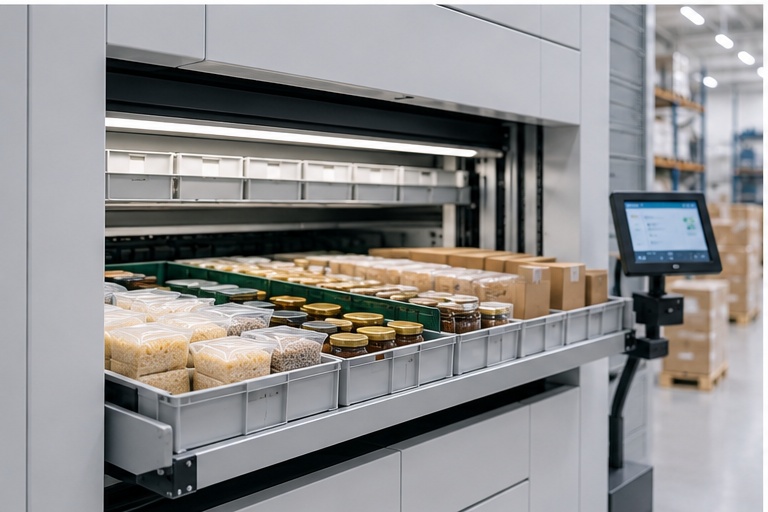
Come Modula Lift risponde alle esigenze del magazzino alimentare
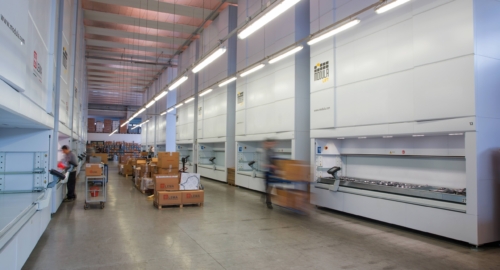
Nel food & beverage il magazzino automatico verticale Modula è da tempo un alleato delle aziende più strutturate: una torre verticale che sfrutta il principio della merce all’uomo, stocca le referenze in cassetti proteggendone l’integrità, promuovendo pulizia e ordine e tracciandone ogni movimento. È un modello adottato in tutta la filiera: da grandi gruppi del beverage e del food come Coca-Cola, PepsiCo, Nestlé, Danone, Yoplait, Ferrero, Unilever e Bacardi, a insegne della grande distribuzione come Leclerc, Conad e Kroger, fino ai panifici e alle piccole realtà locali. Le installazioni spaziano da cantine e centri di distribuzione alle linee di confezionamento e imbottigliamento, con numerosi casi di applicazione documentati per i magazzini verticali Modula nel food & beverage.
Modula Lift per volumi elevati e componenti pesanti
Modula Lift è la configurazione pensata per stoccare volumi elevati o parti pesanti mantenendo l’ergonomia del principio “merce all’uomo”. Può avere baia interna o esterna, con livello di prelievo singolo o doppio, raggiungere fino a 90.000 kg di portata complessiva e circa una tonnellata per singolo cassetto. Nel settore alimentare questa capacità si traduce in due impieghi ricorrenti: asservire le linee di produzione e imbottigliamento con ricambi e componenti sempre disponibili, e stoccare le parti voluminose e pesanti legate ai cambi formato.
Vonpar Refrescos, imbottigliatore di Coca-Cola in Sud America, utilizza i Modula proprio per conservare le parti voluminose destinate ai cambi formato, sfruttando cassetti che superano i 4 metri di larghezza. Barilla, nello stabilimento di Parma, ha scelto magazzini a baia esterna per depositare le ingombranti trafile per il taglio della pasta: un materiale il cui peso supera i 200 kg e che richiede una movimentazione automatica sicura, difficile da gestire manualmente senza rischi per gli operatori. Sidel, infine, ha adottato una coppia di Modula a servizio delle macchine per il packaging e delle linee di riempimento, per stoccare sia i ricambi delle macchine sia componenti destinati al cliente finale. In tutti i casi l’obiettivo è lo stesso: ridurre i tempi di ricerca e trasporto dei pezzi, ottimizzare gli spazi e diminuire lo sforzo fisico degli operatori.
Tracciabilità in tempo reale e controllo dell’inventario
Oltre allo stoccaggio fisico, il magazzino automatico Modula gestisce in tempo reale anche le informazioni. Ogni articolo immagazzinato viene tracciato e richiamato in baia in pochi clic, con l’inventario sempre allineato alle quantità effettive: è così che il sistema abilita concretamente la rotazione FIFO/FEFO e la tracciabilità di lotto richieste dal settore alimentare. Il magazzino può lavorare in autonomia come stand-alone oppure integrarsi con l’ERP aziendale, estendendo la continuità informativa dal magazzino all’intero flusso gestionale.
Nella gestione dei materiali accessori, ad esempio, il sistema consente di richiamare in baia l’etichetta del lotto di riferimento: nel comparto degli spumanti i Modula installati presso Contri Spumanti, punto di riferimento del panorama vinicolo nazionale e internazionale, arrivano a contenere da 200.000 a 600.000 etichette per cassetto, con una ricerca dei pezzi completamente informatizzata e l’optional “sicurezza avanzata” a protezione del materiale da furti e danneggiamenti. Sul fronte del controllo dell’inventario, URC Vietnam, azienda manifatturiera del food & beverage, gestisce con Modula il 70% degli SKU legati ai ricambi, evitando l’ampliamento dell’area di stoccaggio e mantenendo un controllo rigoroso delle giacenze.
I benefici più immediati si osservano nella preparazione degli ordini. MT Food, realtà specializzata in tecnologie e impianti per la lavorazione alimentare, gestisce mediamente 60-80 transazioni al giorno tra stoccaggio e prelievo e, nei periodi di picco, fino a 150 operazioni di picking giornaliere, completate in appena 2-2,5 ore grazie alla velocità e alla precisione del sistema. L’azienda alimentare taiwanese JIN DING ha invece azzerato gli errori di picking nella preparazione degli ordini, aumentando al contempo la rapidità. Nella grande distribuzione, Conad Nord Ovest ha adottato negli anni 15 magazzini Modula con cui stocca oltre il 35% dell’assortimento sul solo 5% della superficie di magazzino, gestendo oltre 4.000 colli al giorno a servizio di più di 50 punti vendita.
I vantaggi dell’automazione nel magazzino alimentare
Messe insieme, queste soluzioni intervengono sui nodi critici visti in apertura: un magazzino automatico è più veloce nel picking e nei cambi linea, più compatto grazie allo sviluppo in verticale e più affidabile, perché ogni movimento è tracciato e ricostruibile. Nel settore alimentare tutto questo si traduce anche in meno spreco: una rotazione guidata dalle scadenze e un inventario sempre aggiornato riducono la quantità di merce che scade in giacenza, con un impatto diretto su costi e sostenibilità.
Sempre più spesso, inoltre, l’automazione non si esaurisce nel singolo magazzino: si integra con ausili visivi e sistemi a supporto del prelievo, in una logica in cui non si parla più di una sola automazione, ma dell’integrazione di più automazioni al servizio della continuità e dell’efficienza del magazzino alimentare.
In concreto, è questo il ruolo che un magazzino automatico verticale come Modula può assumere nel settore alimentare: non un semplice spazio di stoccaggio, ma un sistema che tiene insieme conservazione, tracciabilità e continuità operativa, trasformando il magazzino da vincolo a leva di efficienza.
FAQ sui magazzini automatici per settore alimentare
Che cos'è la gestione del magazzino nel settore alimentare?
La gestione del magazzino alimentare è l’insieme dei processi e delle tecnologie con cui si ricevono, conservano, tracciano e movimentano alimenti, ingredienti e materiali di confezionamento, mantenendo qualità e sicurezza fino alla spedizione. Rispetto ad altri settori richiede un approccio specifico, perché deve conciliare deperibilità dei prodotti, requisiti igienico-sanitari, gestione delle scadenze secondo la logica FEFO, tracciabilità di filiera e continuità delle linee produttive.
Come si gestisce la temperatura in un magazzino alimentare automatico?
In un magazzino alimentare automatico la temperatura si gestisce con una struttura coibentata e un impianto di refrigerazione dedicato. Nel caso di Modula Climate Control, i pannelli in poliuretano espanso isolano il magazzino su ogni lato, mentre una UTA alimentata da un chiller esterno regola la temperatura facendo circolare l’aria refrigerata tra i cassetti. Sonde interne di temperatura e umidità monitorano in continuo le condizioni ambientali, con range operativo tra 2 °C e 40 °C e controllo dell’umidità relativa ≥ 5%.
Come si garantisce la tracciabilità dei prodotti in un magazzino alimentare?
La tracciabilità in un magazzino alimentare si può garantire con un magazzino automatico in grado di registrare in tempo reale ogni movimento: ingresso, posizione, prelievo e quantità di ciascun lotto. Con Modula, gli articoli sono tracciati e richiamabili in baia in pochi clic, l’inventario è sempre aggiornato e la logica FEFO può essere applicata seguendo le scadenze. L’integrazione con l’ERP aziendale estende la tracciabilità dal magazzino all’intero flusso gestionale, a supporto degli obblighi di tracciabilità di filiera del settore alimentare.
Vuoi saperne di più sui magazzini verticali e orizzontali Modula?