Die Lebensmittel-Lagerverwaltung umfasst alle Prozesse, organisatorischen Kriterien und Technologien, mit denen Unternehmen der Lebensmittelbranche Lebensmittel, Zutaten und Verpackungsmaterialien annehmen, lagern, rückverfolgen und bewegen. Dabei wird sichergestellt, dass jedes Produkt seine Qualität und Sicherheit bis zum Versand bewahrt. Anders als in anderen Branchen geht es dabei nicht nur um die Organisation von Lagerflächen: Erforderlich sind kontrollierte Temperatur- und Luftfeuchtigkeitsbedingungen, eine lückenlose Rückverfolgbarkeit entlang der gesamten Lieferkette, die Betriebskontinuität von Produktions- und Abfülllinien sowie die vollständige Einhaltung gesetzlicher Vorschriften. Diese Anforderungen treten in kaum einer anderen Branche gleichzeitig in dieser Form auf und machen die Lebensmittellagerverwaltung zu einer Tätigkeit mit ganz eigenen Regeln.
Die Lagerung von Lebensmitteln zu optimieren bedeutet daher, drei Anforderungen miteinander in Einklang zu bringen, die häufig in einem Spannungsverhältnis stehen: verderbliche und empfindliche Produkte zu schützen, sie schnell und präzise zu bewegen und jede Bewegung zu dokumentieren. In diesem Artikel zeigen wir, welche besonderen Merkmale ein Lebensmittellager aufweist, welche operativen Herausforderungen dabei entstehen und wie Automatisierung zu deren Lösung beiträgt.
Die besonderen Merkmale eines Lebensmittellagers
Ein Lebensmittellager unterscheidet sich von anderen industriellen Lagern durch eine Kombination verschiedener Faktoren, die sämtliche Entscheidungen im Lagermanagement beeinflussen:
- Verderblichkeit der Produkte: Viele Artikel haben eine begrenzte Haltbarkeit. Die Bestandsrotation ist daher nicht nur eine Frage der Effizienz, sondern auch eine Voraussetzung, um Verluste und Ausschuss zu vermeiden.
- Hygiene- und Gesundheitsanforderungen: Materialien, Oberflächen und Umgebungsbedingungen müssen Kontaminationen und mikrobielle Vermehrung verhindern. Deshalb gelten hier strengere Reinigungsstandards als in vielen anderen Branchen.
- Bestandsrotation (FIFO und FEFO): Die Bestände müssen so umgeschlagen werden, dass Waren mit nahendem Verfallsdatum nicht im Lager verbleiben. Neben dem FIFO-Prinzip (First In, First Out) kommt das FEFO-Prinzip (First Expired, First Out) zum Einsatz, das oft Vorrang hat. Dabei wird als Erstes nicht die zuerst eingelagerte Charge ausgelagert, sondern jene mit dem nächstliegenden Verfallsdatum.
- Rückverfolgbarkeit entlang der Lieferkette: Jede Charge muss eindeutig identifizierbar sein, und ihr Weg vom Wareneingang bis zum Versand muss sowohl vor- als auch nachgelagert nachvollzogen werden können. So lässt sich auf Rückrufe und Kontrollen schnell reagieren.
- Saisonale Spitzen: Nachfrage und Produktion unterliegen ausgeprägten saisonalen Schwankungen. Einige hängen mit dem Kalender zusammen, etwa Feiertage, Weinlese oder Werbekampagnen, andere mit der Art des Produkts selbst, beispielsweise Speiseeis oder typische Saisonprodukte. Dadurch können sich die Mengen innerhalb weniger Wochen erheblich verändern.
- Variabilität der SKUs: Zutaten, Halbfertigprodukte, Fertigprodukte, Verpackungen und Hilfsmaterialien durchlaufen denselben Materialfluss, obwohl sie sehr unterschiedliche physische Eigenschaften und Lageranforderungen aufweisen.
Die wichtigsten operativen Herausforderungen
Diese Besonderheiten stellen nicht nur theoretische Anforderungen dar, sondern führen im täglichen Betrieb zu Belastungen, die sich gegenseitig verstärken und beeinflussen. Verderblichkeit, Hygieneanforderungen, Bestandsrotation und eine hohe SKU-Variabilität gleichzeitig zu managen, bedeutet, dass sich ein Problem in einem Bereich – beispielsweise eine Verzögerung bei der Kommissionierung, ein nicht korrekt geführter Bestand oder Umgebungsbedingungen außerhalb der zulässigen Parameter – schnell auf den gesamten Materialfluss auswirken kann. Dies hat Folgen für Kosten, Qualität und Compliance.
Gerade an diesen kritischen Punkten zeigt sich die Leistungsfähigkeit der Lebensmittellogistik, und aus ihnen ergeben sich die häufigsten operativen Herausforderungen im Lager.
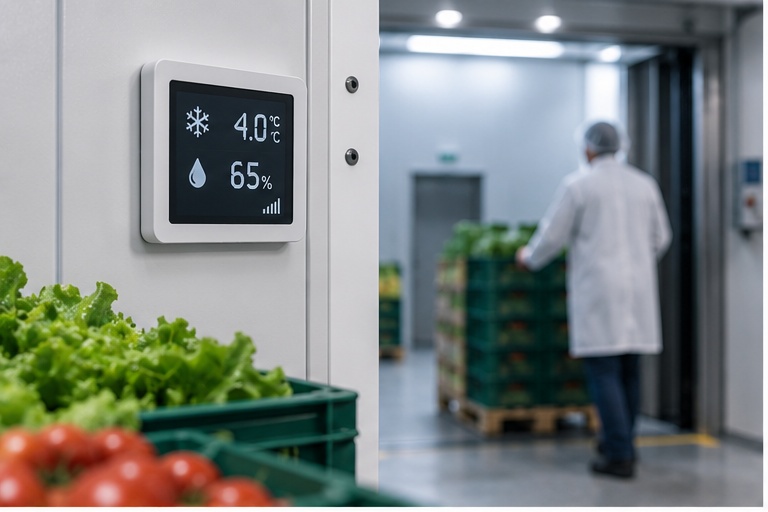
Kontrolle von Temperatur und Luftfeuchtigkeit
In der Lebensmittelbranche sind nicht nur frische oder gekühlte Produkte empfindlich gegenüber Temperatur und Luftfeuchtigkeit. Schwanken die Umgebungsbedingungen, können sich auch trockene Zutaten, Halbfertigprodukte, Etiketten und Verpackungsmaterialien verändern und dadurch Qualität, Haftung oder Integrität verlieren. Die Herausforderung besteht nicht nur darin, eine bestimmte Temperatur zu erreichen, sondern diese zusammen mit der relativen Luftfeuchtigkeit dauerhaft stabil zu halten – selbst wenn Mitarbeitende ständig auf die gelagerten Waren zugreifen.
Eine länger andauernde Abweichung kann eine ganze Charge beeinträchtigen und in bestimmten Fällen gegen die in den Hygienevorschriften festgelegten Parameter verstoßen. Daher muss die Klimakontrolle kontinuierlich erfolgen und ständig überwacht werden, anstatt sich auf sporadische Kontrollen zu verlassen.
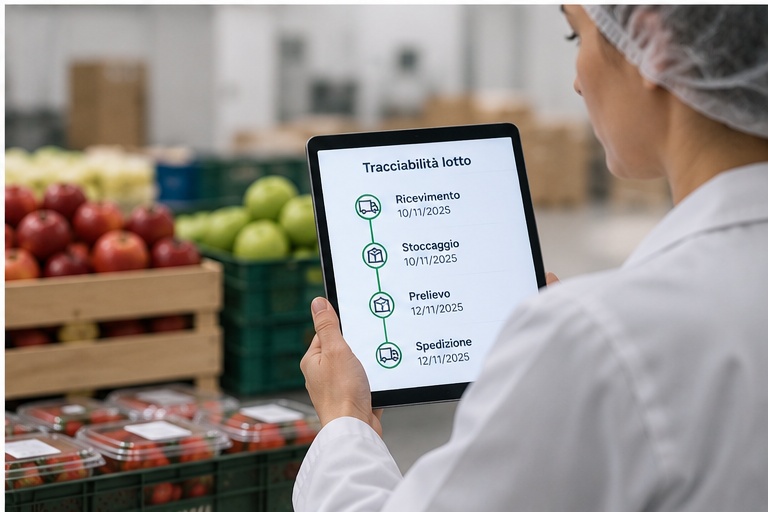
Rückverfolgbarkeit und Verwaltung der Verfallsdaten
Jede Charge muss jederzeit eindeutig identifizierbar sein: Wo befindet sie sich, in welcher Menge liegt sie und welches Verfallsdatum trägt sie? Diese Informationen bilden die Grundlage für eine korrekte Bestandsrotation, insbesondere nach der FEFO-Logik. So lässt sich bei einem Rückruf schnell reagieren und der Weg eines Produkts sowohl vor- als auch nachgelagert nachvollziehen. Erfolgt die Rückverfolgbarkeit über Papierregister und Sichtkontrollen, wird der Prozess langsam und fehleranfällig: Eine fehlende Registrierung oder ein falscher Lagerplatz kann dazu führen, dass eingelagerte Ware verfällt oder eine nicht konforme Charge nur schwer isoliert werden kann.
In einem Umfeld, in dem Rückverfolgbarkeit entlang der Lieferkette verpflichtend ist und keine Option, stellt eine manuelle Verwaltung sowohl ein operatives als auch ein Compliance-Risiko dar.
Kontinuität von Produktions- und Abfülllinien
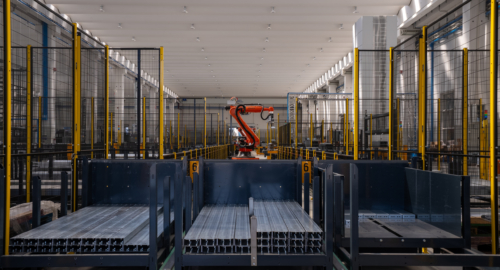
Produktions- und Abfülllinien in der Lebensmittelindustrie lassen sich nach dem Anfahren nur mit hohen Kosten stoppen. Jede Unterbrechung, sei es zur Beschaffung eines Ersatzteils, einer Komponente für einen Formatwechsel oder eines Hilfsmaterials, legt nicht nur eine einzelne Arbeitsstation lahm: Sie verlangsamt das den gesamten Betrieb und verringert die Produktivität des Produktionsflusses. Die Zeit, die für die Suche nach dem passenden Teil benötigt wird, verursacht versteckte Kosten, die sich bei jedem Umrüstvorgang summieren. Daher wird es zu einer wesentlichen Voraussetzung für die Betriebskontinuität und kürzere Linienwechselzeiten, stets sicherzustellen, dass das richtige Material jederzeit verfügbar und sofort auffindbar ist.
Verwaltung von Hilfsmaterialien (Etiketten, Verschlüsse, Verpackungen)
Die Verwaltung von Hilfsmaterialien zählt zu den komplexesten und zugleich meist unterschätzten Aufgaben in einem Lebensmittellager, insbesondere bei der Herstellung von Wein, Öl und Essig. Etiketten, Verschlüsse, Kapseln und Verpackungen liegen in Tausenden verschiedener Artikelcodes vor, oft in kleinen Mengen pro Charge und mit regelmäßigen Änderungen, die durch Saisonalität, Jahrgänge oder Werbekampagnen bedingt sind.
Die Bereitstellung des richtigen Verpackungsmaterials erfordert absolute Präzision: Ein falsches Etikett kann eine komplette Charge des Fertigprodukts beeinträchtigen und sowohl wirtschaftliche Folgen als auch Compliance-Probleme nach sich ziehen. Zudem müssen diese Materialien vor Verlust, Beschädigung und in einigen Fällen auch vor Diebstahl geschützt werden.
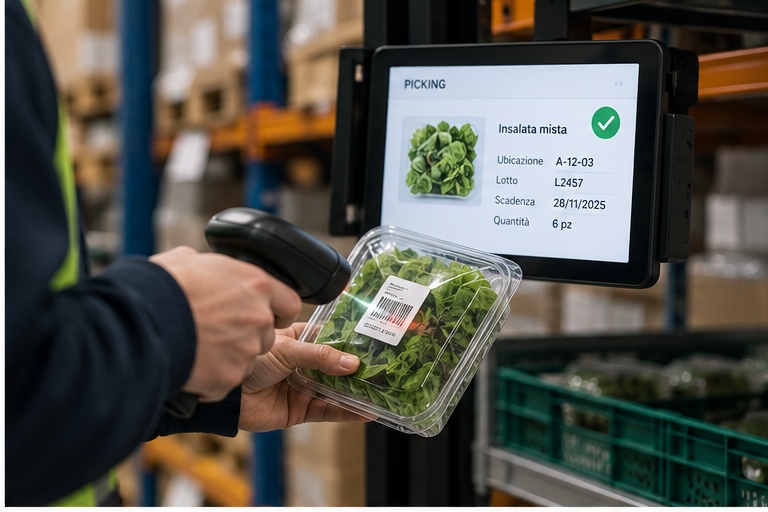
Reduzierung von Verschwendung und Kommissionierfehlern
In einem Lebensmittellager bedeutet ein Kommissionierfehler niemals nur, dass ein falscher Auftrag zusammengestellt wurde. Er verursacht Retouren, Nacharbeit und Verzögerungen. Bei verderblichen Produkten führt er jedoch häufig auch zu Ausschuss: Falsch entnommene und wieder ins Lager zurückgebrachte Ware kann bereits an Wert verloren haben oder kurz vor dem Verfallsdatum stehen.
Nach derselben Logik wirkt sich auch die Flächenoptimierung aus: Ein unübersichtliches oder unzureichend ausgelastetes Lager verlängert die Suchzeiten, erhöht die Fehlerquote und steigert die Kosten pro eingelagerter Einheit. Fehler und Verschwendung zu reduzieren ist daher nicht nur eine Frage der Effizienz, sondern beeinflusst unmittelbar die Rentabilität und Nachhaltigkeit des Betriebs.
Temperaturgeführte Lagerung: Wann sie erforderlich ist und wie sie verwaltet wird
Nicht alle Produkte in einem Lebensmittellager benötigen eine kontrollierte Umgebung. Eine Klimakontrolle ist dann erforderlich, wenn das gelagerte Produkt oder Material empfindlich auf Temperatur und Luftfeuchtigkeit reagiert und vor Qualitätsverlust geschützt werden muss. Dies gilt beispielsweise für bestimmte Zutaten, Halbfertigprodukte oder Materialien, die stabile Umgebungsbedingungen benötigen, um ihre Integrität und Qualität zu bewahren. Den Bedarf hierfür zu erkennen, ist der erste Schritt. Der zweite besteht darin, über ein Lagersystem zu verfügen, das die erforderlichen Bedingungen eigenständig aufrechterhalten und überwachen kann, ohne sich auf gelegentliche manuelle Kontrollen verlassen zu müssen.
Hier kommt eine Lösung wie Modula Climate Control ins Spiel: ein temperaturgeführtes Lagersystem, das speziell für die Aufbewahrung von Materialien entwickelt wurde, die empfindlich auf Schwankungen von Temperatur und Luftfeuchtigkeit reagieren. Es basiert auf der Struktur des vertikalen automatischen Lagers Modula Lift, das um ein Wärmedämmsystem und eine Kühlanlage ergänzt wird, um die internen Umgebungsbedingungen zu kontrollieren. Zu den wichtigsten technischen Merkmalen gehören:
- Temperaturbereich zwischen 2 °C und 40 °C und Kontrolle der relativen Luftfeuchtigkeit ≥ 5 %, wobei die Kombination aus Temperatur und Luftfeuchtigkeit entsprechend den erforderlichen Lagerbedingungen und der Installationsumgebung konfiguriert wird.
- Wärmedämmung aus Polyurethan-Hartschaumpaneelen, die das vertikale Lager auf allen Seiten umschließen und eine wärmeisolierte Struktur bilden.
- Thermisch getrennte Einhausung mit unabhängig voneinander nach außen zu öffnenden Fenstern, sodass Mitarbeitende jeden Bereich der Bedienöffnung erreichen können, ohne die Innentemperatur zu beeinträchtigen.
- System auf Basis einer UTA (Luftaufbereitungsanlage), das die Temperatur mithilfe von Kaltwasser aus einem externen Chiller reguliert, der in der Regel kundenseitig bereitgestellt wird. Die Luft wird über spezielle Kanäle zwischen den Tablaren umgewälzt und gekühlt.
- Interne Temperatur- und Luftfeuchtigkeitssensoren, die die Umgebungsbedingungen sowohl im Inneren des Lagers als auch im Bereich der Bedienöffnung kontinuierlich überwachen.
- Entfeuchtungseinheit, die außerhalb der Dämmung angebracht ist und bei Anwendungen, die dies erfordern, die relative Luftfeuchtigkeit im Lager zusätzlich reduziert.
Durch die stabile Aufrechterhaltung der Kombination aus Temperatur und Luftfeuchtigkeit lassen sich Zutaten, Halbfertigprodukte und empfindliche Materialien während ihrer gesamten Lagerdauer schützen. Die Konservierung ist dabei direkt in den normalen Einlagerungs- und Kommissionierprozess integriert.
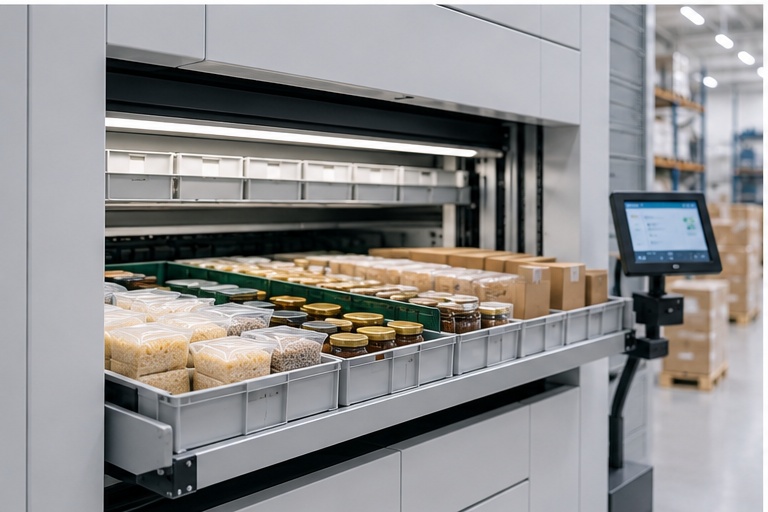
Wie Modula Lift die Anforderungen eines Lebensmittellagers erfüllt
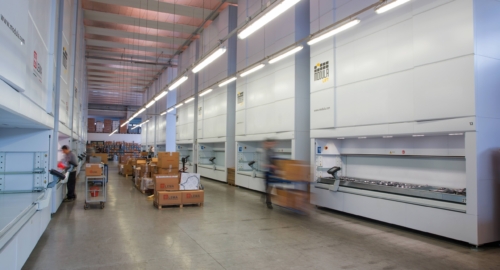
Im Food-&-Beverage-Bereich ist das vertikale automatische Lager von Modula bereits seit Langem ein Partner professionell organisierter Unternehmen: Ein vertikales Lagersystem, das nach dem Ware-zur-Person-Prinzip arbeitet, Artikel in Tablaren lagert und so deren Integrität schützt, Sauberkeit und Ordnung fördert und die Rückverfolgbarkeit jeder Warenbewegung ermöglicht. Dieses Modell kommt entlang der gesamten Lieferkette zum Einsatz: von großen Lebensmittel- und Getränkekonzernen wie Coca-Cola, PepsiCo, Nestlé, Danone, Yoplait, Ferrero, Unilever und Bacardi über Einzelhandelsunternehmen wie Leclerc, Conad und Kroger bis hin zu Bäckereien und kleineren lokalen Betrieben. Die Installationen erstrecken sich von Weinkellereien und Distributionszentren bis hin zu Verpackungs- und Abfülllinien. Für die vertikalen Lagersysteme von Modula im Food-&-Beverage-Bereich sind zahlreiche Anwendungsfälle dokumentiert.
Modula Lift für große Volumina und schwere Komponenten
Modula Lift ist die Konfiguration zur Lagerung großer Volumina oder schwerer Teile, bei der die Ergonomie des Ware-zur-Person-Prinzips erhalten bleibt. Das System kann mit einer internen oder externen Bedienöffnung sowie mit einer einfachen oder doppelten Entnahmeebene ausgestattet werden, eine Gesamttragfähigkeit von bis zu 90.000 kg erreichen und etwa eine Tonne pro Tablar aufnehmen. Im Lebensmittelsektor wird diese Kapazität vor allem für zwei wiederkehrende Anwendungen genutzt: die Versorgung von Produktions- und Abfülllinien mit jederzeit verfügbaren Ersatzteilen und Komponenten sowie die Lagerung großer und schwerer Teile für Formatwechsel.
Vonpar Refrescos, ein Coca-Cola-Abfüller in Südamerika, nutzt Modula beispielsweise zur Lagerung großer Teile für Formatwechsel und verwendet dabei Tablare mit einer Breite von mehr als vier Metern. Barilla hat in seinem Werk in Parma Lagersysteme mit externer Bedienöffnung gewählt, um große Matrizen zum Schneiden von Pasta zu lagern. Diese wiegen mehr als 200 Kilogramm und erfordern eine sichere automatisierte Handhabung, da eine manuelle Bewegung erhebliche Risiken für die Mitarbeitenden mit sich brächte. Sidel wiederum hat zwei Modula-Systeme für Verpackungsmaschinen und Abfülllinien installiert, um sowohl Maschinenersatzteile als auch Komponenten für Endkunden zu lagern. In allen Fällen ist das Ziel dasselbe: Such- und Transportzeiten für Teile zu reduzieren, Lagerflächen zu optimieren und die körperliche Belastung der Mitarbeitenden zu verringern.
Echtzeit-Rückverfolgbarkeit und Bestandskontrolle
Neben der physischen Lagerung verwaltet das automatische Modula-Lager auch Informationen in Echtzeit. Jeder eingelagerte Artikel wird rückverfolgt und lässt sich mit wenigen Klicks zur Bedienöffnung bringen. Gleichzeitig entspricht der im System erfasste Bestand jederzeit den tatsächlich vorhandenen Mengen. Dadurch ermöglicht das System konkret die FIFO-/FEFO-Bestandsrotation sowie die in der Lebensmittelbranche erforderliche Chargenrückverfolgbarkeit. Das Lager kann entweder als eigenständiges Stand-alone-System betrieben oder in das ERP-System des Unternehmens integriert werden, wodurch ein kontinuierlicher Informationsfluss vom Lager bis zur gesamten Unternehmenssteuerung entsteht.
Bei der Verwaltung von Hilfsmaterialien ermöglicht das System beispielsweise, das Etikett der jeweiligen Charge automatisch an der Bedienöffnung bereitzustellen. Im Schaumweinbereich können die bei Contri Spumanti, einem bedeutenden Unternehmen der nationalen und internationalen Weinbranche, installierten Modula-Systeme zwischen 200.000 und 600.000 Etiketten pro Tablar aufnehmen. Die Suche erfolgt vollständig digital, während die optionale Funktion „Erweiterte Sicherheit“ das Material vor Diebstahl und Beschädigungen schützt. Im Bereich der Bestandskontrolle verwaltet URC Vietnam, ein Produktionsunternehmen im Food-&-Beverage-Sektor, mit Modula 70 % der mit Ersatzteilen verbundenen SKUs. Dadurch konnte das Unternehmen eine Erweiterung seiner Lagerfläche vermeiden und gleichzeitig eine präzise Bestandskontrolle gewährleisten.
Die unmittelbarsten Vorteile zeigen sich bei der Auftragsvorbereitung. MT Food, ein auf Technologien und Anlagen für die Lebensmittelverarbeitung spezialisiertes Unternehmen, wickelt durchschnittlich 60 bis 80 Ein- und Auslagerungstransaktionen pro Tag ab. In Spitzenzeiten sind es bis zu 150 Kommissioniervorgänge täglich, die dank der Geschwindigkeit und Präzision des Systems in nur 2 bis 2,5 Stunden abgeschlossen werden. Das taiwanesische Lebensmittelunternehmen JIN DING konnte die Kommissionierfehler bei der Auftragsvorbereitung vollständig eliminieren und gleichzeitig die Geschwindigkeit erhöhen. Im Lebensmitteleinzelhandel hat Conad Nord Ovest im Laufe der Jahre 15 Modula-Lagersysteme eingeführt. Dadurch lagert das Unternehmen mehr als 35 % seines Sortiments auf lediglich 5 % der gesamten Lagerfläche und bearbeitet täglich über 4.000 Packstücke für mehr als 50 Verkaufsstellen.
Die Vorteile der Automatisierung im Lebensmittellager
Diese Lösungen setzen genau an den eingangs beschriebenen kritischen Punkten an: Ein automatisches Lager ermöglicht eine schnellere Kommissionierung und raschere Linienwechsel, benötigt dank seiner vertikalen Bauweise weniger Fläche und bietet eine höhere Zuverlässigkeit, da jede Warenbewegung erfasst und nachvollzogen werden kann. Für die Lebensmittelbranche bedeutet dies zugleich weniger Verschwendung: Eine am Verfallsdatum orientierte Bestandsrotation sowie kontinuierlich aktualisierte Bestände verringern die Menge an Waren, die während der Lagerung verfallen. Das wirkt sich direkt auf die Kosten und die Nachhaltigkeit aus.
Darüber hinaus endet die Automatisierung immer seltener beim einzelnen Lager. Sie wird mit visuellen Assistenzsystemen und Systemen zur Kommissionierunterstützung kombiniert. So geht es nicht mehr nur um eine einzelne Automatisierungslösung, sondern um die Integration mehrerer Automatisierungen, die gemeinsam die Kontinuität und Effizienz der Lebensmittel-Lagerverwaltung unterstützen.
Genau diese Rolle kann ein vertikales automatisches Lager wie Modula im Lebensmittelsektor übernehmen: Es ist nicht nur ein Ort zur Lagerung, sondern ein System, das Konservierung, Rückverfolgbarkeit und Betriebskontinuität vereint und das Lager damit von einer betrieblichen Einschränkung zu einem Instrument für höhere Effizienz macht.
FAQ zu automatischen Lagersystemen für die Lebensmittelbranche
Was versteht man unter Lebensmittel-Lagerverwaltung?
Die Lebensmittel-Lagerverwaltung umfasst alle Prozesse und Technologien, mit denen Lebensmittel, Zutaten und Verpackungsmaterialien angenommen, gelagert, rückverfolgt und bewegt werden. Dabei wird sichergestellt, dass Qualität und Sicherheit bis zum Versand erhalten bleiben. Im Vergleich zu anderen Branchen erfordert dies einen spezifischen Ansatz, da Verderblichkeit der Produkte, Hygieneanforderungen, das Management der Verfallsdaten nach dem FEFO-Prinzip, die Rückverfolgbarkeit entlang der Lieferkette sowie die Kontinuität der Produktionslinien miteinander in Einklang gebracht werden müssen.
Wie wird die Temperatur in einem automatischen Lebensmittellager geregelt?
In einem automatischen Lebensmittellager wird die Temperatur mithilfe einer isolierten Konstruktion und einer eigenen Kühlanlage gesteuert. Bei Modula Climate Control isolieren Polyurethan-Hartschaumpaneele das Lager von allen Seiten, während eine von einem externen Chiller versorgte UTA die Temperatur reguliert, indem gekühlte Luft zwischen den Tablaren zirkuliert. Interne Temperatur- und Luftfeuchtigkeitssensoren überwachen kontinuierlich die Umgebungsbedingungen. Der Betriebsbereich liegt zwischen 2 °C und 40 °C, bei einer Kontrolle der relativen Luftfeuchtigkeit ≥ 5 %.
Wie lässt sich die Rückverfolgbarkeit von Produkten in einem Lebensmittellager gewährleisten?
Die Rückverfolgbarkeit in einem Lebensmittellager lässt sich durch ein automatisches Lagersystem gewährleisten, das jede Bewegung in Echtzeit erfasst: Wareneingang, Lagerposition, Entnahme und Menge jeder Charge. Mit Modula werden die Artikel rückverfolgt und können mit wenigen Klicks zur Bedienöffnung gebracht werden. Der Bestand ist jederzeit aktuell, und die FEFO-Logik kann entsprechend den jeweiligen Verfallsdaten angewendet werden. Durch die Integration in das ERP-System des Unternehmens erstreckt sich die Rückverfolgbarkeit vom Lager auf den gesamten betrieblichen Prozess. So werden die gesetzlichen Anforderungen an die Rückverfolgbarkeit entlang der Lieferkette in der Lebensmittelbranche unterstützt.
Möchten Sie mehr über vertikale Lagersysteme erfahren?