La gestión del almacén alimentario es el conjunto de procesos, criterios organizativos y tecnologías con los que una empresa del sector recibe, conserva, traza y mueve alimentos, ingredientes y materiales de envasado, garantizando que cada producto mantenga su calidad y seguridad hasta la expedición. A diferencia de otros sectores, no se limita a organizar los espacios: exige temperaturas y humedad controladas, trazabilidad obligatoria a lo largo de toda la cadena de suministro, continuidad operativa de las líneas de producción y embotellado y pleno cumplimiento normativo. Son requisitos que rara vez coinciden todos a la vez en otros sectores y que convierten la gestión del almacén alimentario en una actividad con reglas propias.
Optimizar el almacenamiento de alimentos significa, por tanto, conciliar tres necesidades que a menudo entran en tensión: proteger productos perecederos y sensibles, moverlos con rapidez y precisión y documentar cada movimiento. En este artículo analizamos las características específicas del almacén alimentario, los principales retos operativos y cómo la automatización ayuda a resolverlos.
Las características específicas del almacén alimentario
Un almacén alimentario se diferencia de cualquier otro almacén industrial por una combinación de factores que condicionan cada decisión de gestión:
- Perecibilidad de los productos: muchas referencias tienen una vida útil limitada, por lo que la rotación del stock no es una opción para mejorar la eficiencia, sino una condición necesaria para evitar pérdidas y desperdicios.
- Requisitos higiénico-sanitarios: los materiales, las superficies y las condiciones ambientales deben impedir contaminaciones y proliferación microbiana, con estándares de limpieza más estrictos que en otros sectores.
- Rotación del stock (FIFO y FEFO): las existencias deben rotarse para evitar que permanezca almacenada mercancía próxima a su fecha de caducidad. Al criterio FIFO (First In, First Out) se suma, y a menudo prevalece, el FEFO (First Expired, First Out): no sale primero el lote que entró antes, sino el que tiene la fecha de caducidad más próxima.
- Trazabilidad de la cadena de suministro: cada lote debe poder identificarse y reconstruirse tanto aguas arriba como aguas abajo, desde la recepción hasta la expedición, para responder a retiradas de producto e inspecciones.
- Picos estacionales: la demanda y la producción siguen estacionalidades marcadas: algunas vinculadas al calendario (festividades, vendimia, campañas promocionales) y otras a la propia naturaleza del producto (como los helados y los productos típicos de temporada), con volúmenes que pueden variar de forma significativa en pocas semanas.
- Variabilidad de los SKU: ingredientes, productos semielaborados, productos terminados, envases y materiales auxiliares conviven en el mismo flujo, con características físicas y requisitos de conservación muy diferentes entre sí.
Los principales retos operativos
Estas características no se quedan solo sobre el papel: se traducen en presiones operativas diarias que se acumulan y se condicionan mutuamente. Gestionar al mismo tiempo la perecibilidad, los requisitos higiénicos, la rotación del stock y una elevada variabilidad de SKU significa que un problema en un área —un retraso en el picking, unas existencias desalineadas o una condición ambiental fuera de los parámetros— se propaga rápidamente al resto del flujo, con efectos sobre los costes, la calidad y el cumplimiento normativo.
Estos son los puntos críticos sobre los que se mide la logística alimentaria y de los que surgen los retos operativos más frecuentes del almacén.
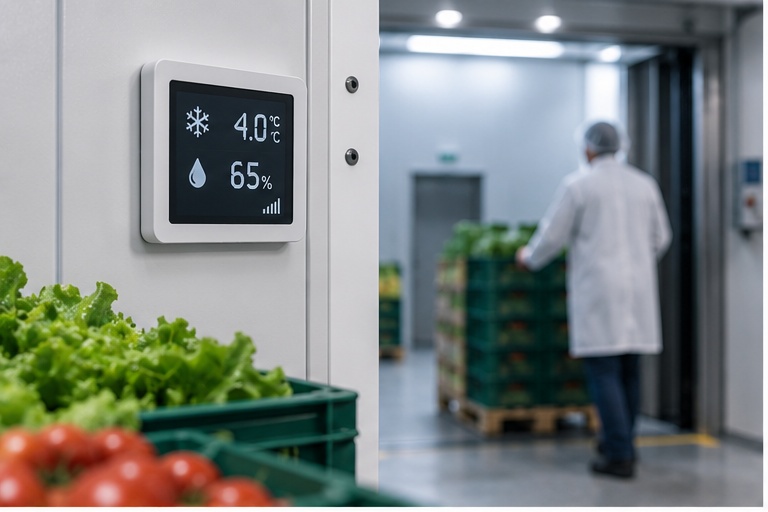
Control de la temperatura y la humedad
En el sector alimentario, la sensibilidad a la temperatura y la humedad no afecta únicamente a los productos frescos o refrigerados. Cuando las condiciones ambientales fluctúan, también los ingredientes secos, los productos semielaborados, las etiquetas y los materiales de envasado pueden alterarse y perder calidad, adherencia o integridad. El reto no consiste en alcanzar una temperatura concreta, sino en mantenerla estable a lo largo del tiempo junto con la humedad relativa, incluso mientras los operarios acceden continuamente a la mercancía.
Una desviación prolongada puede comprometer un lote y, en algunos casos, incumplir los parámetros exigidos por los procedimientos higiénico-sanitarios. Por ello, el control climático debe ser continuo y monitorizable, y no depender de comprobaciones ocasionales.
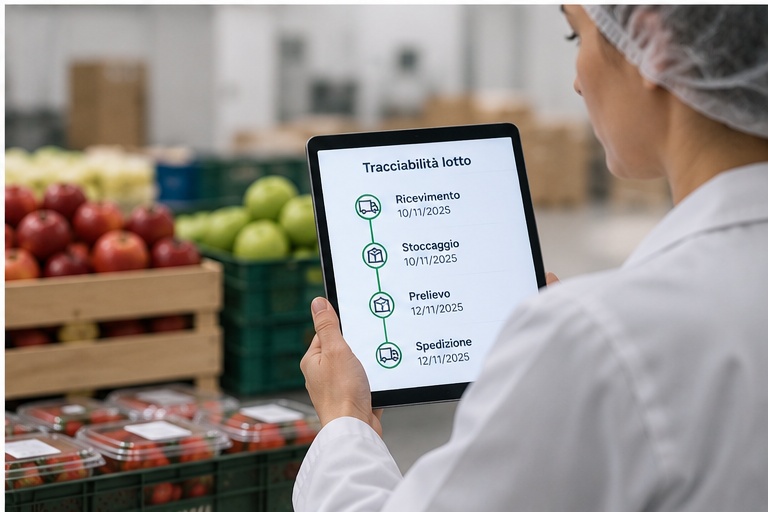
Trazabilidad y gestión de las fechas de caducidad
Cada lote debe poder identificarse en cualquier momento: dónde se encuentra, en qué cantidad y con qué fecha de caducidad. Esta información es la base para aplicar correctamente la lógica de rotación del stock, en particular la lógica FEFO, y para responder con rapidez a una retirada de producto, reconstruyendo su recorrido aguas arriba y aguas abajo. Cuando la trazabilidad se basa en registros en papel y controles visuales, el proceso se vuelve lento y vulnerable a los errores: una anotación omitida o una ubicación incorrecta pueden hacer que caduque mercancía que todavía está en stock o dificultar el aislamiento de un lote no conforme.
En un contexto en el que la trazabilidad de la cadena de suministro es una obligación y no una opción, la gestión manual representa un riesgo operativo y de cumplimiento normativo.
Continuidad de las líneas de producción y embotellado
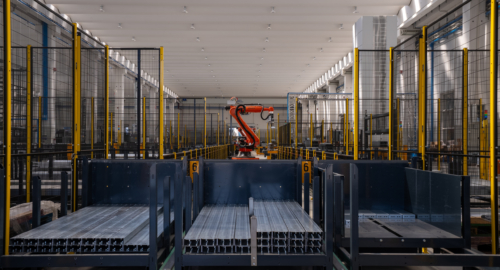
Una vez puestas en marcha, las líneas de producción alimentaria y de embotellado son difíciles de detener sin generar costes. Cada interrupción para recuperar un repuesto, un componente para un cambio de formato o un material auxiliar no bloquea solo un puesto de trabajo: ralentiza toda la planta y reduce la productividad del flujo productivo. El tiempo dedicado a buscar la pieza correcta es un coste oculto que se acumula en cada cambio de operación. Garantizar que el material adecuado esté siempre disponible y pueda localizarse de inmediato se convierte, por tanto, en una condición para mantener la continuidad y reducir los tiempos de cambio de línea.
Gestión de materiales auxiliares (etiquetas, tapones, envases)
La gestión de los materiales auxiliares es una de las actividades más complejas y subestimadas del almacén alimentario, especialmente en la producción de vino, aceite y vinagre. Etiquetas, tapones, cápsulas y envases se presentan en miles de códigos diferentes, a menudo en pequeñas cantidades por lote y con frecuentes variaciones ligadas a la estacionalidad, las añadas y las campañas promocionales.
Recuperar el material correcto para el envasado exige una precisión absoluta: una etiqueta equivocada puede comprometer un lote completo de producto terminado, con consecuencias tanto económicas como de cumplimiento normativo. A ello se suma la necesidad de proteger estos materiales frente a pérdidas, daños y, en algunos casos, robos.
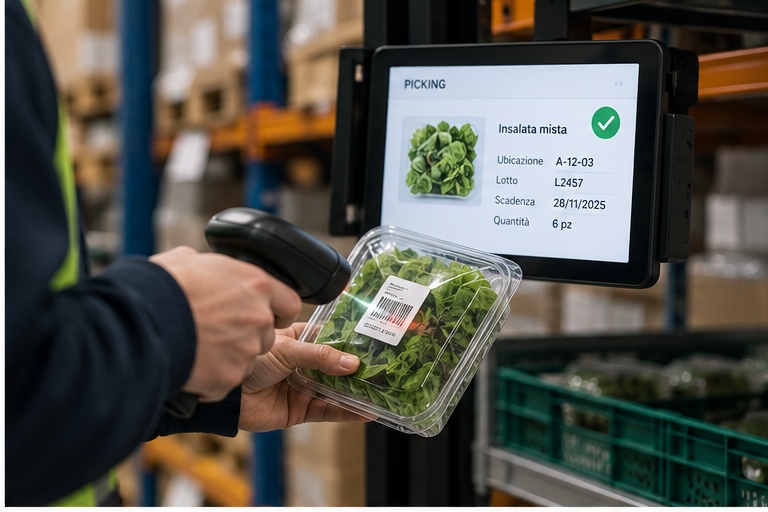
Reducción de desperdicios y errores de picking
En un almacén alimentario, un error de picking nunca es solo un pedido equivocado. Genera devoluciones, retrabajos y retrasos, pero en el caso de productos perecederos a menudo se convierte en desperdicio: la mercancía retirada por error y devuelta al almacén puede haber perdido valor o estar próxima a su fecha de caducidad.
La misma lógica se aplica a la optimización del espacio: un almacén desordenado o infrautilizado alarga los tiempos de búsqueda, multiplica los errores y aumenta los costes por unidad almacenada. Reducir errores y desperdicios no es, por tanto, solo una cuestión de eficiencia, sino que influye directamente en la rentabilidad y la sostenibilidad de la operación.
Almacenamiento a temperatura controlada: cuándo es necesario y cómo gestionarlo
No todo lo que pasa por un almacén alimentario requiere un entorno controlado: el control climático es necesario cuando el producto o el material almacenado es sensible a la temperatura y la humedad y debe evitarse su deterioro. Es el caso, por ejemplo, de determinados ingredientes, productos semielaborados o materiales que necesitan condiciones ambientales estables para conservar su integridad y calidad. Distinguir estos casos es el primer paso; el segundo consiste en disponer de un sistema de almacenamiento capaz de mantener y monitorizar por sí mismo las condiciones requeridas, sin depender de controles discrecionales.
Aquí entra en juego una solución como Modula Climate Control, el almacén con temperatura controlada diseñado para conservar materiales sensibles a las variaciones de temperatura y humedad. Parte de la estructura del almacén automático vertical Modula Lift y la equipa con un sistema de aislamiento térmico y una instalación de refrigeración que controlan las condiciones ambientales internas. Sus principales características técnicas son:
- Rango de temperatura entre 2 °C y 40 °C y control de la humedad relativa ≥ 5%, con la combinación temperatura/humedad configurada en función de las condiciones de almacenamiento requeridas y del entorno de instalación.
- Aislamiento térmico mediante paneles de poliuretano expandido, que recubren el almacén vertical por todos sus lados creando una estructura aislada.
- Cerramiento con rotura de puente térmico y ventanas independientes que se abren hacia el exterior, de modo que el operario puede acceder a cualquier punto de la bahía sin comprometer la temperatura interna.
- Sistema basado en una UTA (unidad de tratamiento de aire) que regula la temperatura utilizando el agua fría de un chiller externo, normalmente suministrado por el cliente; el aire circula y se refrigera entre las bandejas a través de conductos específicos.
- Sondas internas de temperatura y humedad que monitorizan de forma continua las condiciones ambientales, tanto en el interior del almacén como en la zona de la bahía.
- Unidad de deshumidificación, situada fuera del aislamiento, para reducir aún más la humedad relativa en el interior del almacén en las aplicaciones que lo requieren.
Mantener estable la combinación temperatura/humedad permite proteger ingredientes, productos semielaborados y materiales sensibles durante toda su permanencia en el almacén, integrando su conservación en el flujo normal de almacenamiento y retirada.
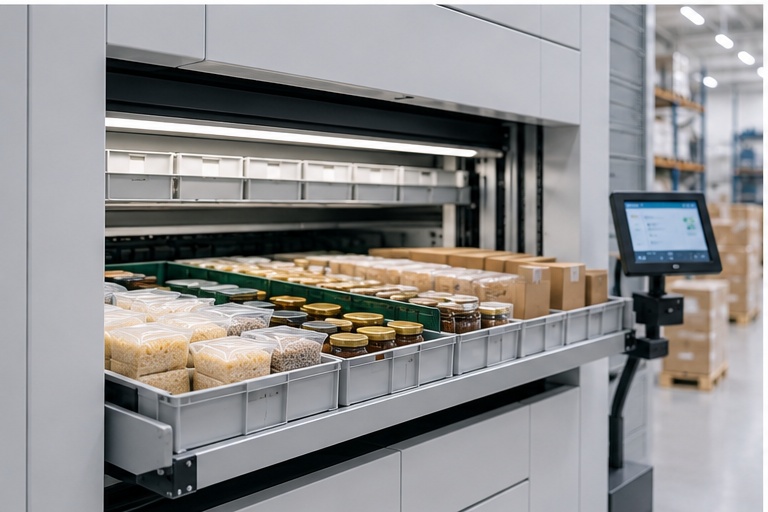
Cómo responde Modula Lift a las necesidades del almacén alimentario
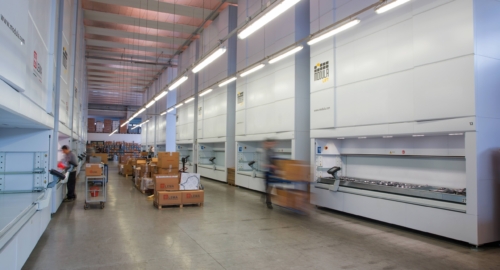
En el sector food & beverage, el almacén automático vertical Modula es desde hace tiempo un aliado de las empresas más estructuradas: una torre vertical que aplica el principio de mercancía al operario, almacena las referencias en bandejas protegiendo su integridad, favorece la limpieza y el orden y traza cada movimiento. Es un modelo adoptado a lo largo de toda la cadena de suministro: desde grandes grupos de bebidas y alimentación como Coca-Cola, PepsiCo, Nestlé, Danone, Yoplait, Ferrero, Unilever y Bacardi, hasta cadenas de gran distribución como Leclerc, Conad y Kroger, además de panaderías y pequeñas empresas locales. Las instalaciones abarcan desde bodegas y centros de distribución hasta líneas de envasado y embotellado, con numerosos casos de aplicación documentados de los almacenes verticales Modula en el sector food & beverage.
Modula Lift para grandes volúmenes y componentes pesados
Modula Lift es la configuración diseñada para almacenar grandes volúmenes o piezas pesadas manteniendo la ergonomía del principio de «mercancía al operario». Puede disponer de bahía interna o externa, con un nivel de retirada simple o doble, alcanzar hasta 90.000 kg de capacidad total de carga y aproximadamente una tonelada por bandeja. En el sector alimentario, esta capacidad se traduce en dos usos recurrentes: abastecer las líneas de producción y embotellado con repuestos y componentes siempre disponibles, y almacenar las piezas voluminosas y pesadas relacionadas con los cambios de formato.
Vonpar Refrescos, embotellador de Coca-Cola en Sudamérica, utiliza Modula precisamente para conservar las piezas voluminosas destinadas a los cambios de formato, aprovechando bandejas de más de 4 metros de ancho. Barilla, en su planta de Parma, eligió almacenes con bahía externa para guardar las voluminosas matrices para el corte de la pasta: un material cuyo peso supera los 200 kg y que requiere una manipulación automática segura, difícil de gestionar manualmente sin riesgos para los operarios. Sidel, por último, adoptó dos sistemas Modula al servicio de las máquinas de packaging y de las líneas de llenado, para almacenar tanto los repuestos de las máquinas como los componentes destinados al cliente final. En todos los casos, el objetivo es el mismo: reducir los tiempos de búsqueda y transporte de las piezas, optimizar el espacio y disminuir el esfuerzo físico de los operarios.
Trazabilidad en tiempo real y control del inventario
Además del almacenamiento físico, el almacén automático Modula también gestiona la información en tiempo real. Cada artículo almacenado se traza y se lleva a la bahía con unos pocos clics, con el inventario siempre alineado con las cantidades reales: así es como el sistema permite aplicar de forma concreta la rotación FIFO/FEFO y la trazabilidad de los lotes exigidas por el sector alimentario. El almacén puede funcionar de forma autónoma como sistema stand-alone o integrarse con el ERP de la empresa, extendiendo la continuidad de la información desde el almacén a todo el flujo de gestión.
En la gestión de materiales auxiliares, por ejemplo, el sistema permite llevar a la bahía la etiqueta correspondiente al lote de referencia: en el sector de los vinos espumosos, los Modula instalados en Contri Spumanti, referente del panorama vitivinícola nacional e internacional, llegan a contener entre 200.000 y 600.000 etiquetas por bandeja, con una búsqueda de piezas totalmente informatizada y la opción «seguridad avanzada» para proteger el material frente a robos y daños. En cuanto al control del inventario, URC Vietnam, empresa manufacturera del sector food & beverage, gestiona con Modula el 70% de los SKU relacionados con repuestos, evitando ampliar la zona de almacenamiento y manteniendo un control riguroso de las existencias.
Los beneficios más inmediatos se observan en la preparación de pedidos. MT Food, empresa especializada en tecnologías e instalaciones para el procesamiento de alimentos, gestiona una media de 60-80 transacciones al día entre almacenamiento y retirada y, en los periodos punta, hasta 150 operaciones de picking diarias, completadas en solo 2-2,5 horas gracias a la velocidad y precisión del sistema. La empresa alimentaria taiwanesa JIN DING ha eliminado por completo los errores de picking en la preparación de pedidos, aumentando al mismo tiempo la rapidez. En la gran distribución, Conad Nord Ovest ha incorporado a lo largo de los años 15 almacenes Modula con los que almacena más del 35% del surtido utilizando solo el 5% de la superficie de almacén, y gestiona más de 4.000 bultos al día para abastecer a más de 50 puntos de venta.
Las ventajas de la automatización en el almacén alimentario
En conjunto, estas soluciones actúan sobre los puntos críticos señalados al principio: un almacén automático es más rápido en el picking y en los cambios de línea, más compacto gracias al desarrollo vertical y más fiable, porque cada movimiento queda trazado y puede reconstruirse. En el sector alimentario, todo ello también se traduce en menos desperdicio: una rotación guiada por las fechas de caducidad y un inventario siempre actualizado reducen la cantidad de mercancía que caduca almacenada, con un impacto directo en los costes y la sostenibilidad.
Además, cada vez con más frecuencia la automatización no se limita a un único almacén: se integra con ayudas visuales y sistemas de apoyo al picking, dentro de una lógica en la que ya no se habla de una sola automatización, sino de la integración de varias automatizaciones al servicio de la continuidad y la eficiencia del almacén alimentario.
En la práctica, este es el papel que un almacén automático vertical como Modula puede desempeñar en el sector alimentario: no un simple espacio de almacenamiento, sino un sistema que integra conservación, trazabilidad y continuidad operativa, transformando el almacén de una limitación en una palanca de eficiencia.
Preguntas frecuentes sobre almacenes automáticos para el sector alimentario
¿Qué es la gestión de almacenes en el sector alimentario?
La gestión del almacén alimentario es el conjunto de procesos y tecnologías con los que se reciben, conservan, trazan y mueven alimentos, ingredientes y materiales de envasado, manteniendo su calidad y seguridad hasta la expedición. Frente a otros sectores, requiere un enfoque específico, porque debe conciliar la perecibilidad de los productos, los requisitos higiénico-sanitarios, la gestión de las fechas de caducidad según la lógica FEFO, la trazabilidad de la cadena de suministro y la continuidad de las líneas de producción.
¿Cómo se gestiona la temperatura en un almacén alimentario automático?
En un almacén alimentario automático, la temperatura se gestiona mediante una estructura aislada y una instalación de refrigeración específica. En el caso de Modula Climate Control, los paneles de poliuretano expandido aíslan el almacén por todos sus lados, mientras que una UTA alimentada por un chiller externo regula la temperatura haciendo circular aire refrigerado entre las bandejas. Las sondas internas de temperatura y humedad monitorizan continuamente las condiciones ambientales, con un rango operativo de entre 2 °C y 40 °C y un control de la humedad relativa ≥ 5%.
¿Cómo se garantiza la trazabilidad de los productos en un almacén alimentario?
La trazabilidad en un almacén alimentario puede garantizarse con un almacén automático capaz de registrar en tiempo real cada movimiento: entrada, ubicación, retirada y cantidad de cada lote. Con Modula, los artículos se trazan y pueden llevarse a la bahía con unos pocos clics, el inventario está siempre actualizado y la lógica FEFO puede aplicarse siguiendo las fechas de caducidad. La integración con el ERP de la empresa amplía la trazabilidad desde el almacén a todo el flujo de gestión, en apoyo de las obligaciones de trazabilidad de la cadena de suministro del sector alimentario.
¿Quieres saber más sobre los almacenes verticales?