La gestion d’un entrepôt alimentaire désigne l’ensemble des processus, des critères organisationnels et des technologies grâce auxquels une entreprise du secteur réceptionne, stocke, suit et manutentionne les aliments, les ingrédients et les matériaux de conditionnement, en veillant à ce que chaque produit conserve sa qualité et sa sécurité jusqu’à son expédition. Contrairement à d’autres secteurs, elle ne se limite pas à l’organisation des espaces : elle impose des températures et un taux d’humidité contrôlés, une traçabilité obligatoire tout au long de la chaîne d’approvisionnement, la continuité opérationnelle des lignes de production et d’embouteillage, ainsi qu’une conformité réglementaire totale. Ces exigences, rarement réunies dans un autre secteur, font de la gestion d’un entrepôt alimentaire une activité régie par des règles spécifiques.
Optimiser la gestion stock alimentaire signifie donc concilier trois exigences souvent contradictoires : protéger les produits périssables et sensibles, les déplacer avec rapidité et précision, et documenter chaque mouvement. Dans cet article, nous allons examiner les caractéristiques spécifiques d’un entrepôt alimentaire, les principaux défis opérationnels et la manière dont l’automatisation permet de les relever.
Les caractéristiques spécifiques d’un entrepôt alimentaire
Un entrepôt alimentaire se distingue de tout autre entrepôt industriel par une combinaison de facteurs qui influencent chacun de ses choix de gestion :
- Périssabilité des produits : de nombreuses références ont une durée de vie limitée, ce qui fait de la rotation des stocks non pas un choix d’efficacité, mais une contrainte nécessaire pour éviter les pertes et le gaspillage.
- Exigences hygiéno-sanitaires : les matériaux, les surfaces et les conditions environnementales doivent empêcher toute contamination et prolifération microbienne, avec des normes de propreté plus strictes que dans d’autres secteurs.
- Rotation des stocks (FIFO et FEFO) : les stocks doivent être renouvelés afin d’éviter que des marchandises proches de leur date de péremption ne restent entreposées. Au principe FIFO (First In, First Out) s’ajoute, et souvent prévaut, le FEFO (First Expired, First Out) : le premier lot à sortir n’est pas celui qui est entré en premier, mais celui dont la date de péremption est la plus proche.
- Traçabilité de la chaîne d’approvisionnement : chaque lot doit pouvoir être identifié et retracé en amont comme en aval, de la réception à l’expédition, afin de répondre aux rappels de produits et aux contrôles.
- Pics saisonniers : la demande et la production suivent des saisonnalités marquées : certaines sont liées au calendrier (fêtes, vendanges, campagnes promotionnelles), d’autres à la nature même du produit (comme les glaces et les produits typiques de saison), avec des volumes susceptibles de varier fortement en quelques semaines.
- Variabilité des SKU : ingrédients, produits semi-finis, produits finis, emballages et matériaux accessoires cohabitent au sein d’un même flux, avec des caractéristiques physiques et des conditions de conservation très différentes.
Les principaux défis opérationnels
Ces caractéristiques ne restent pas théoriques : elles se traduisent par des contraintes opérationnelles quotidiennes qui s’additionnent et s’influencent mutuellement. Gérer simultanément la périssabilité, les exigences d’hygiène, la rotation des stocks et la forte variabilité des SKU signifie qu’un problème dans un domaine – un retard dans le prélèvement, un stock non aligné, des conditions environnementales hors normes – se propage rapidement au reste du flux, avec des répercussions sur les coûts, la qualité et la conformité.
Ce sont là les points critiques qui permettent d’évaluer la logistique alimentaire et qui sont à l’origine des défis opérationnels les plus courants dans l’entrepôt.
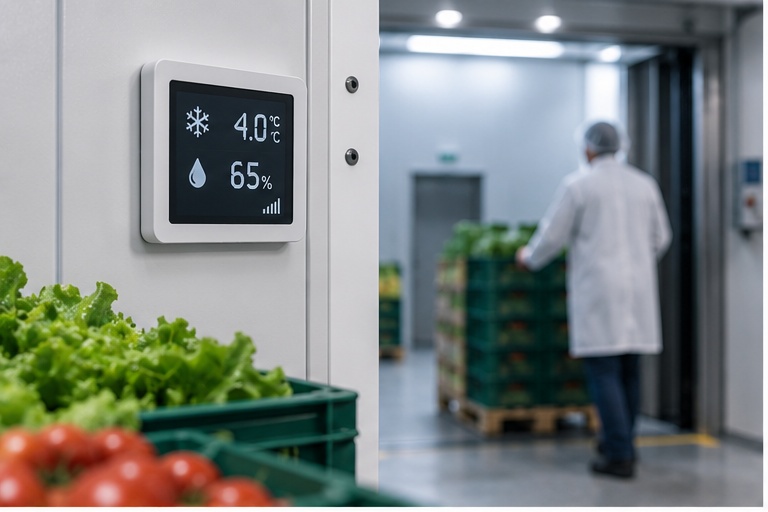
Contrôle de la température et de l’humidité
Dans le secteur alimentaire, la sensibilité à la température et à l’humidité ne concerne pas uniquement les produits frais ou réfrigérés. Lorsque les conditions environnementales fluctuent, les ingrédients secs, les produits semi-finis, les étiquettes et les matériaux de conditionnement peuvent eux aussi se détériorer et perdre en qualité, en adhérence ou en intégrité. Le défi n’est pas d’atteindre une température précise, mais de la maintenir stable dans le temps, tout comme l’humidité relative, même lorsque les opérateurs accèdent en permanence aux marchandises.
Un écart prolongé peut compromettre un lot et, dans certains cas, enfreindre les paramètres imposés par les procédures hygiéno-sanitaires. C’est pourquoi le contrôle climatique doit être continu et mesurable, et non reposer sur des vérifications ponctuelles.
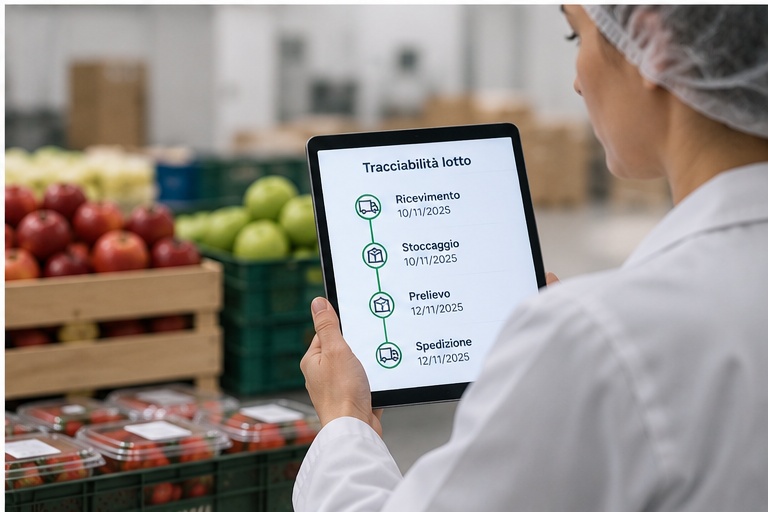
Traçabilité et gestion des dates de péremption
Chaque lot doit pouvoir être identifié à tout moment : où il se trouve, en quelle quantité et avec quelle date de péremption. Cette information constitue la base pour appliquer correctement la logique de rotation des stocks, en particulier la logique FEFO, et pour réagir rapidement en cas de rappel en reconstituant le parcours du produit en amont et en aval. Lorsque la traçabilité repose sur des registres papier et des contrôles visuels, le processus devient lent et vulnérable aux erreurs : un enregistrement manquant ou un emplacement incorrect peut entraîner la péremption de marchandises encore en stock ou compliquer l’isolement d’un lot non conforme.
Dans un contexte où la traçabilité de la chaîne d’approvisionnement est une obligation et non une option, la gestion manuelle représente un risque opérationnel et de conformité.
Continuité des lignes de production et d’embouteillage
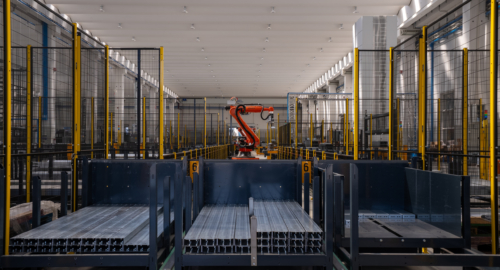
Une fois démarrées, les lignes alimentaires et d’embouteillage sont difficiles à arrêter sans engager de coûts. Chaque interruption pour récupérer une pièce de rechange, un composant de changement de format ou des matériaux accessoires ne bloque pas seulement un poste de travail : elle ralentit l’ensemble de l’usine et réduit la productivité du flux de production. Le temps consacré à rechercher la bonne pièce est un coût caché qui s’ajoute à chaque changement d’opération. Garantir que la bonne marchandise soit toujours disponible et immédiatement accessible devient donc une condition essentielle pour préserver la continuité et réduire les temps de changement de ligne.
Gestion des matériaux accessoires (étiquettes, bouchons, emballages)
La gestion des matériaux accessoires est l’une des activités les plus complexes et les plus sous-estimées d’un entrepôt alimentaire, notamment dans la production de vin, d’huile et de vinaigre. Les étiquettes, bouchons, capsules et emballages se déclinent en des milliers de codes différents, souvent en petites quantités par lot et avec des variations fréquentes liées à la saisonnalité, aux millésimes et aux campagnes promotionnelles.
L’acheminement du matériau adéquat pour le conditionnement exige une précision absolue : une étiquette erronée peut compromettre tout un lot de produit fini, avec des répercussions tant économiques qu’en matière de conformité. À cela s’ajoute la nécessité de protéger ces matériaux contre les pertes, les dommages et, dans certains cas, les vols.
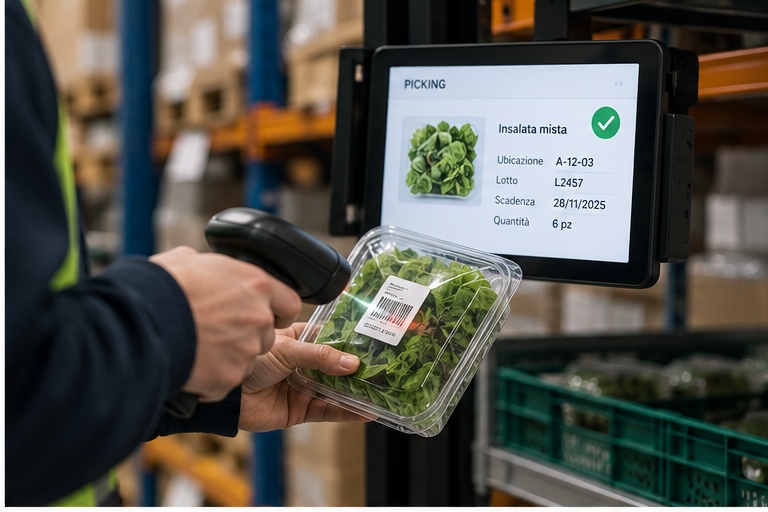
Réduction du gaspillage et des erreurs de picking
Dans un entrepôt alimentaire, une erreur de picking n’est jamais simplement une commande erronée. Elle entraîne des retours, des reprises et des retards mais, dans le cas de produits périssables, elle se traduit souvent par du gaspillage : la marchandise prélevée par erreur puis remise en stock peut avoir perdu de sa valeur ou être proche de sa date de péremption.
La même logique s’applique à l’optimisation de l’espace : un entrepôt désordonné ou sous-utilisé allonge les temps de recherche, multiplie les erreurs et augmente les coûts par unité stockée. Réduire les erreurs et le gaspillage n’est donc pas seulement une question d’efficacité : cela a un impact direct sur la rentabilité et la durabilité des opérations.
Stockage à température contrôlée : quand est-il nécessaire et comment le gérer ?
Tout ce qui transite par un entrepôt alimentaire ne nécessite pas forcément un environnement contrôlé : le contrôle climatique est indispensable lorsque le produit ou le matériau stocké est sensible à la température et à l’humidité et qu’il faut éviter sa détérioration. C’est le cas, par exemple, de certains ingrédients, produits semi-finis ou matériaux qui exigent des conditions environnementales stables afin de préserver leur intégrité et leur qualité. Identifier ces cas est la première étape ; la seconde consiste à s’équiper d’un système de stockage capable de maintenir et de surveiller lui-même les conditions requises, sans dépendre de contrôles discrétionnaires.
C’est ici qu’intervient une solution comme Modula Climate Control, le magasin à température contrôlée conçu pour conserver des matériaux sensibles aux variations de température et d’humidité. Il s’appuie sur la structure du magasin vertical automatique Modula Lift et l’équipe d’un système d’isolation thermique et d’une installation de réfrigération qui contrôlent les conditions environnementales internes. Ses principales caractéristiques techniques sont les suivantes :
- Plage de température comprise entre 2 °C et 40 °C et contrôle de l’humidité relative ≥ 5 %, avec une configuration du couple température / humidité définie en fonction des conditions de stockage requises et de l’environnement d’installation.
- Isolation thermique en panneaux de polyuréthane expansé, qui recouvrent le magasin vertical de chaque côté, créant ainsi une structure isolée.
- Fermeture à rupture de pont thermique avec fenêtres indépendantes s’ouvrant vers l’extérieur, afin que l’opérateur puisse atteindre chaque point de la baie sans compromettre la température intérieure.
- Installation basée sur une CTA (centrale de traitement d’air) qui régule la température en utilisant l’eau froide d’un groupe frigorifique externe, généralement fourni par le client ; l’air circule et est refroidi entre les tiroirs grâce à des conduits dédiés.
- Sondes internes de température et d’humidité qui surveillent en continu les conditions environnementales, aussi bien à l’intérieur du magasin que dans la zone de la baie.
- Unité de déshumidification, installée à l’extérieur de l’isolation, afin de réduire davantage l’humidité relative à l’intérieur du magasin dans les applications qui l’exigent.
Maintenir stable le couple température / humidité permet ainsi de protéger les ingrédients, les produits semi-finis et les matériaux sensibles pendant toute leur durée de stockage, en intégrant leur conservation au flux normal de stockage et de prélèvement.
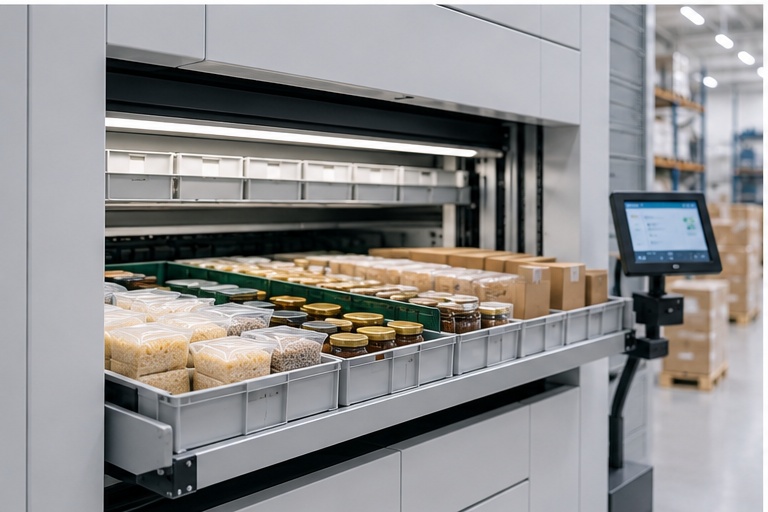
Comment Modula Lift répond aux besoins d’un entrepôt alimentaire
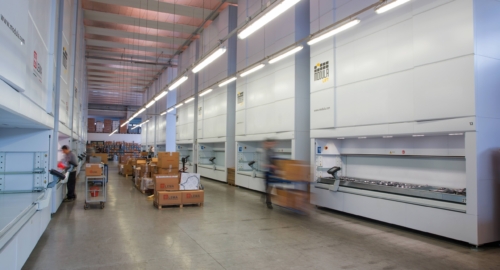
Dans le secteur de l’alimentation et des boissons, le magasin vertical automatique Modula est depuis longtemps un allié des entreprises les plus structurées : une tour verticale qui repose sur le principe du produit vers l’homme, stocke les références dans des tiroirs en protégeant leur intégrité, favorise la propreté et l’ordre et trace chaque mouvement. Ce modèle est adopté tout au long de la chaîne d’approvisionnement : des grands groupes du secteur des boissons et de l’alimentation tels que Coca-Cola, PepsiCo, Nestlé, Danone, Yoplait, Ferrero, Unilever et Bacardi, aux enseignes de la grande distribution comme Leclerc, Conad et Kroger, jusqu’aux boulangeries et aux petites entreprises locales. Les installations vont des caves et centres de distribution aux lignes de conditionnement et d’embouteillage, avec de nombreux cas d’application documentés pour les magasins verticaux Modula dans le secteur de l’alimentation et des boissons.
Modula Lift pour les volumes élevés et les composants lourds
Modula Lift est la configuration conçue pour stocker des volumes élevés ou des pièces lourdes tout en conservant l’ergonomie du principe « produit vers l’homme ». Il peut disposer d’une baie interne ou externe, avec un niveau de prélèvement simple ou double, atteindre jusqu’à 90 000 kg de capacité totale et environ une tonne par tiroir. Dans le secteur alimentaire, cette capacité se traduit par deux usages récurrents : approvisionner les lignes de production et d’embouteillage avec des pièces de rechange et des composants toujours disponibles, et stocker les pièces volumineuses et lourdes nécessaires aux changements de format.
Vonpar Refrescos, embouteilleur de Coca-Cola en Amérique du Sud, utilise les systèmes Modula précisément pour conserver les pièces volumineuses destinées aux changements de format, grâce à des tiroirs de plus de 4 mètres de largeur. Barilla, dans son usine de Parme, a choisi des magasins à baie externe pour stocker les filières encombrantes destinées à la découpe des pâtes : un équipement de plus de 200 kg qui exige une manutention automatisée sûre et qui serait difficile à gérer manuellement sans risques pour les opérateurs. Sidel, enfin, a adopté deux systèmes Modula au service des machines de packaging et des lignes de remplissage, afin de stocker à la fois les pièces de rechange des machines et les composants destinés au client final. Dans tous les cas, l’objectif est le même : réduire les temps de recherche et de transport des pièces, optimiser les espaces et diminuer l’effort physique des opérateurs.
Traçabilité en temps réel et contrôle des stocks
Au-delà du stockage physique, le magasin automatique Modula gère également les informations en temps réel. Chaque article stocké est tracé et acheminé vers la baie en quelques clics, tandis que le stock reste constamment aligné sur les quantités réelles : le système permet ainsi d’appliquer concrètement la rotation FIFO / FEFO et la traçabilité par lot requises dans le secteur alimentaire. Le magasin peut fonctionner de manière autonome, en stand-alone, ou s’intégrer à l’ERP de l’entreprise, étendant ainsi la continuité des informations du magasin à l’ensemble du flux de gestion.
Dans la gestion des matériaux accessoires, par exemple, le système permet d’acheminer vers la baie l’étiquette du lot de référence : dans le secteur des vins mousseux, les Modula installés chez Contri Spumanti, une référence sur la scène viticole nationale et internationale, peuvent contenir de 200 000 à 600 000 étiquettes par tiroir, avec une recherche des pièces entièrement informatisée et l’option « sécurité avancée » pour protéger les matériaux contre le vol et les dommages. En matière de contrôle des stocks, URC Vietnam, une entreprise de fabrication de produits alimentaires et de boissons, gère avec Modula 70 % des SKU liés aux pièces de rechange, ce qui lui évite d’agrandir sa zone de stockage tout en conservant un contrôle rigoureux des stocks.
Les bénéfices les plus immédiats s’observent dans la préparation des commandes. MT Food, une entreprise spécialisée dans les technologies et les installations pour la transformation alimentaire, gère en moyenne 60 à 80 transactions par jour entre le stockage et le prélèvement et, en période de pointe, jusqu’à 150 opérations de picking quotidiennes, réalisées en seulement 2 à 2,5 heures grâce à la rapidité et à la précision du système. L’entreprise alimentaire taïwanaise JIN DING a quant à elle réduit à zéro les erreurs de picking dans la préparation des commandes, tout en augmentant la rapidité. Dans la grande distribution, Conad Nord Ovest a adopté au fil des années 15 magasins Modula, grâce auxquels elle stocke plus de 35 % de son assortiment sur seulement 5 % de la surface d’entreposage, et gère plus de 4 000 colis par jour pour approvisionner plus de 50 points de vente.
Les avantages de l’automatisation dans un entrepôt alimentaire
Combinées, ces solutions agissent sur les points critiques évoqués au début de l’article : un magasin automatique est plus rapide lors du picking et des changements de ligne, plus compact grâce à son développement vertical et plus fiable, car chaque mouvement est tracé et peut être reconstitué. Dans le secteur alimentaire, tout cela se traduit également par moins de gaspillage : une rotation guidée par les dates de péremption et un inventaire constamment à jour réduisent la quantité de marchandises qui expirent en stock, avec un impact direct sur les coûts et la durabilité.
En outre, de plus en plus souvent, l’automatisation ne se limite pas au seul magasin : elle s’intègre à des aides visuelles et à des systèmes d’aide au prélèvement, dans une logique où l’on ne parle plus d’une seule automatisation, mais de l’intégration de plusieurs automatisations au service de la continuité et de l’efficacité de l’entrepôt alimentaire.
Concrètement, c’est le rôle qu’un magasin vertical automatique tel que Modula peut jouer dans le secteur alimentaire : non pas un simple espace de stockage, mais un système qui allie conservation, traçabilité et continuité opérationnelle, transformant ainsi l’entrepôt d’une contrainte en un levier d’efficacité.
FAQ sur les magasins automatiques pour le secteur alimentaire
Qu’est-ce que la gestion d’un entrepôt dans le secteur alimentaire ?
La gestion d’un entrepôt alimentaire désigne l’ensemble des processus et des technologies permettant de réceptionner, stocker, suivre et manutentionner les aliments, les ingrédients et les matériaux de conditionnement, tout en garantissant leur qualité et leur sécurité jusqu’à leur expédition. Par rapport à d’autres secteurs, elle exige une approche spécifique, car elle doit concilier la périssabilité des produits, les exigences hygiéno-sanitaires, la gestion des dates de péremption selon la logique FEFO, la traçabilité de la chaîne d’approvisionnement et la continuité des lignes de production.
Comment gérer la température dans un entrepôt alimentaire automatisé ?
Dans un entrepôt alimentaire automatisé, la température est gérée au moyen d’une structure isolée et d’un système de réfrigération dédié. Dans le cas de Modula Climate Control, des panneaux en polyuréthane expansé isolent le magasin sur tous les côtés, tandis qu’une CTA alimentée par un groupe frigorifique externe régule la température en faisant circuler l’air refroidi entre les tiroirs. Des sondes internes de température et d’humidité surveillent en continu les conditions environnementales, avec une plage de fonctionnement comprise entre 2 °C et 40 °C et un contrôle de l’humidité relative ≥ 5 %.
Comment garantir la traçabilité des produits dans un entrepôt alimentaire ?
La traçabilité dans un entrepôt alimentaire peut être garantie grâce à un magasin automatique capable d’enregistrer chaque mouvement en temps réel : entrée, emplacement, prélèvement et quantité de chaque lot. Avec Modula, les articles sont tracés et peuvent être acheminés vers la baie en quelques clics, l’inventaire est toujours à jour et la logique FEFO peut être appliquée en fonction des dates de péremption. L’intégration avec l’ERP de l’entreprise étend la traçabilité du magasin à l’ensemble du flux de gestion, afin de répondre aux obligations de traçabilité de la chaîne d’approvisionnement du secteur alimentaire.
Vous souhaitez en savoir plus sur les entrepôts verticaux?